
問兩個實驗室硫化物壓片壓多少 MPa,多半會得到兩個不同的答案,而第三個實驗室兩個數都沒寫。壓力是固態電池實驗裡被漏報最多的一個變數,卻藏在兩類最常見的失敗背後:壓片在組裝時裂開,以及電芯前五十圈阻抗一直飄。
混亂的一部分原因在於,"壓力"這個詞指代了兩個不同的數字,由兩台不同的設備施加,出現在實驗的兩個不同階段。本文把這兩個量分開,給出常見電解質體系的典型壓力值,並列出報告裡至少要寫哪幾項,讓數據能和文獻對得上。
固態電池為什麼離不開壓力
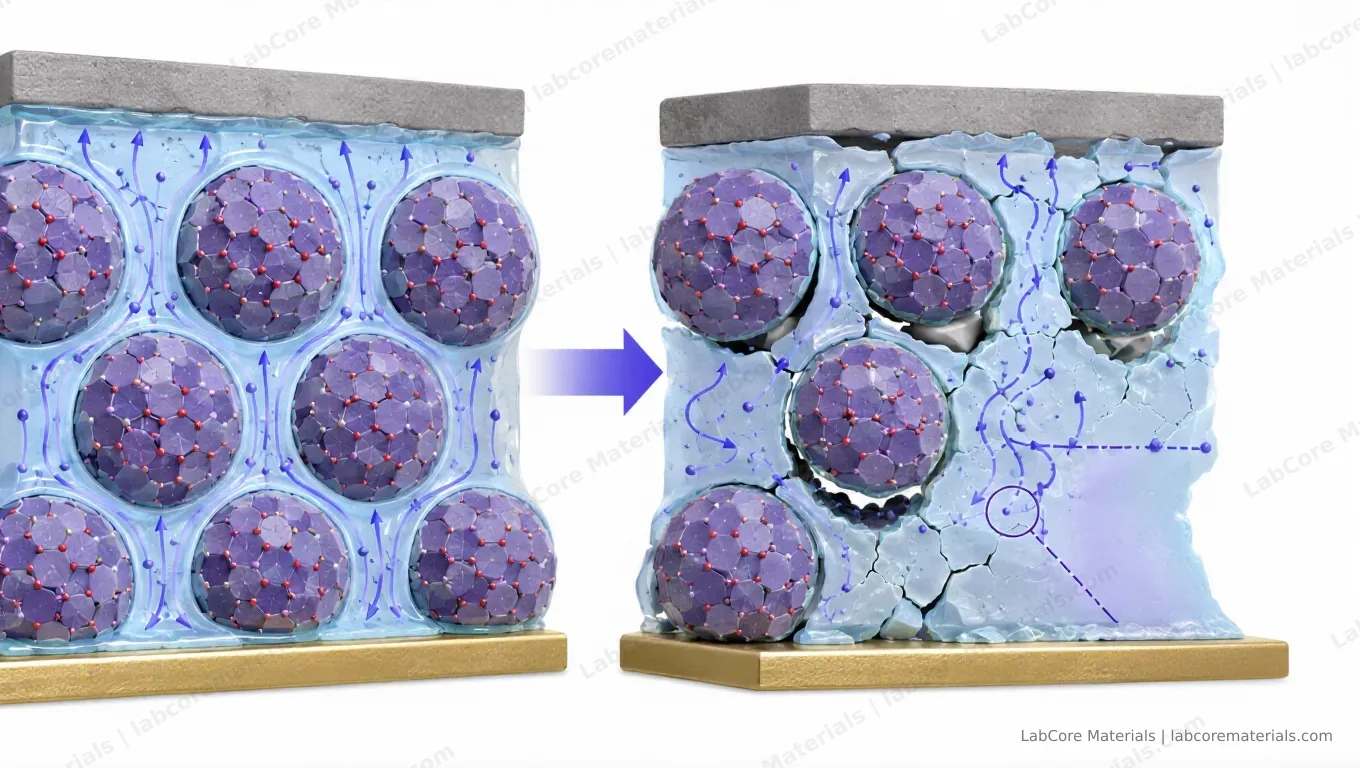
液態電解質會浸潤所有表面、填滿所有縫隙,固態電解質兩樣都做不到。冷壓之後,固固介面從來不會完全平整:電解質和電極顆粒之間殘留著微米級的孔隙,電流被集中到少數幾個接觸點上。這些點承擔了不成比例的電流,鋰優先在這裡沉積,接觸面積進一步縮小,這個正回饋迴路最終的結局是短路。
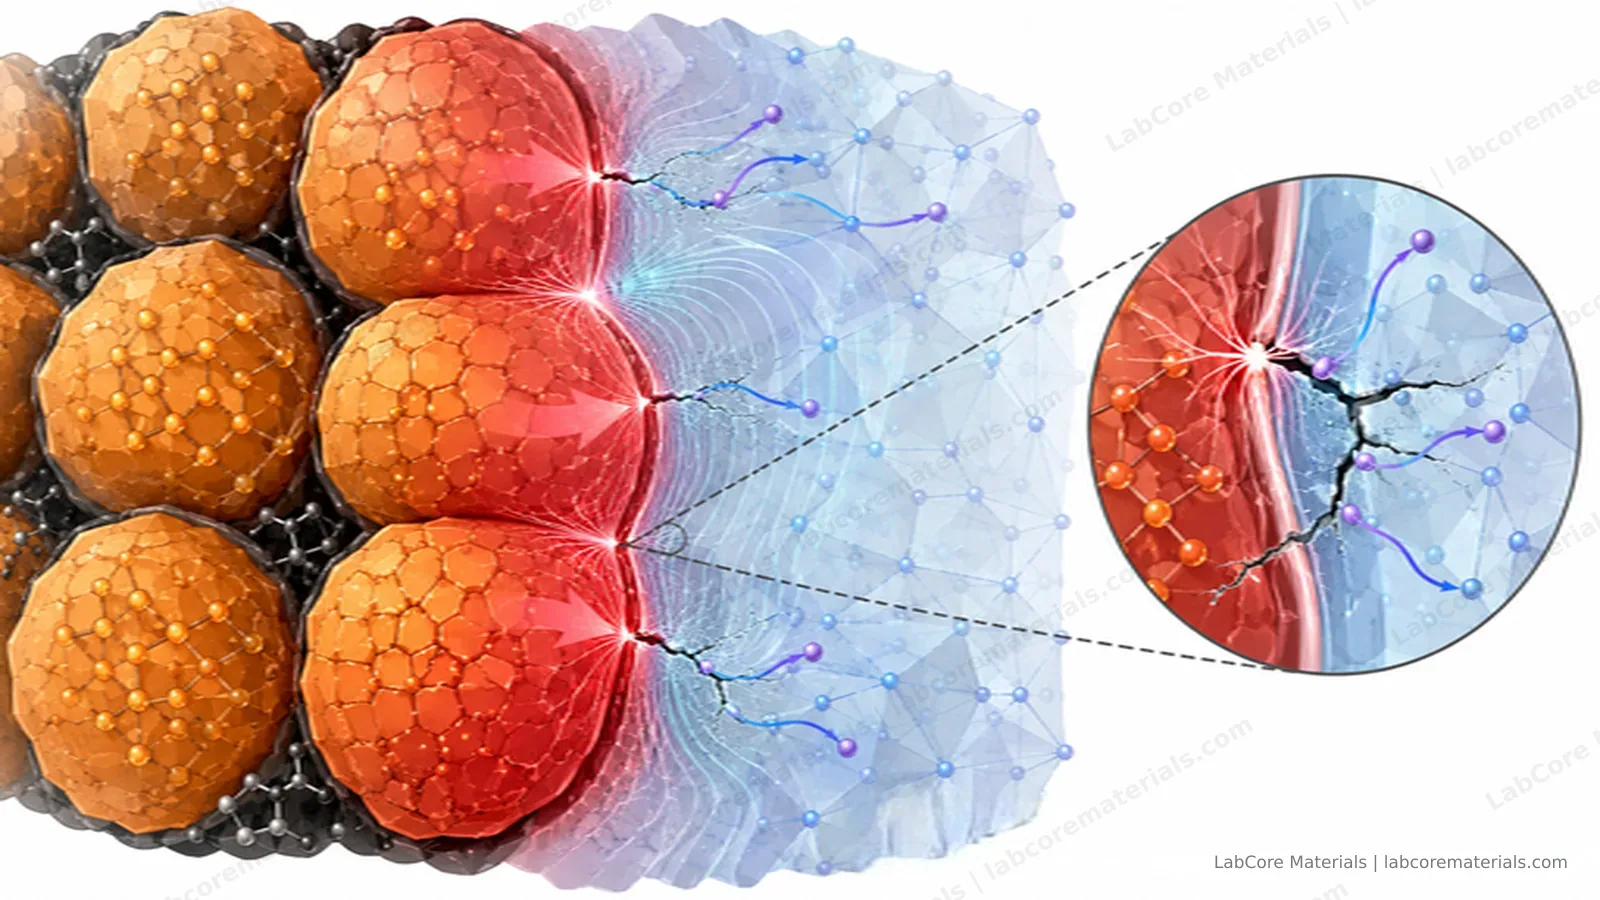
壓力就是從力學上解決這個問題:讓電芯在壓縮狀態下保持顆粒接觸閉合,抑制循環中的孔隙成長,維持離子路徑。你讀到的每一個性能好的硫化物實驗結果,都是在某個明確、且持續保持的壓力下測出來的。你的電芯沒有這個條件,做的就不是同一個實驗。
即使初始壓製做得好,接觸品質也會隨循環退化:顆粒變形、正極複合材料隨鋰的嵌入脫出而"呼吸",任何一條新縫隙的邊緣都會集中電流。
兩台設備、兩個壓力:模具管成型,夾具管穩壓
把每種壓力對應到施加它的設備上,術語自然就理順了。大多數實驗室兩台設備都有,缺的往往只是把它們分開命名的紀律。
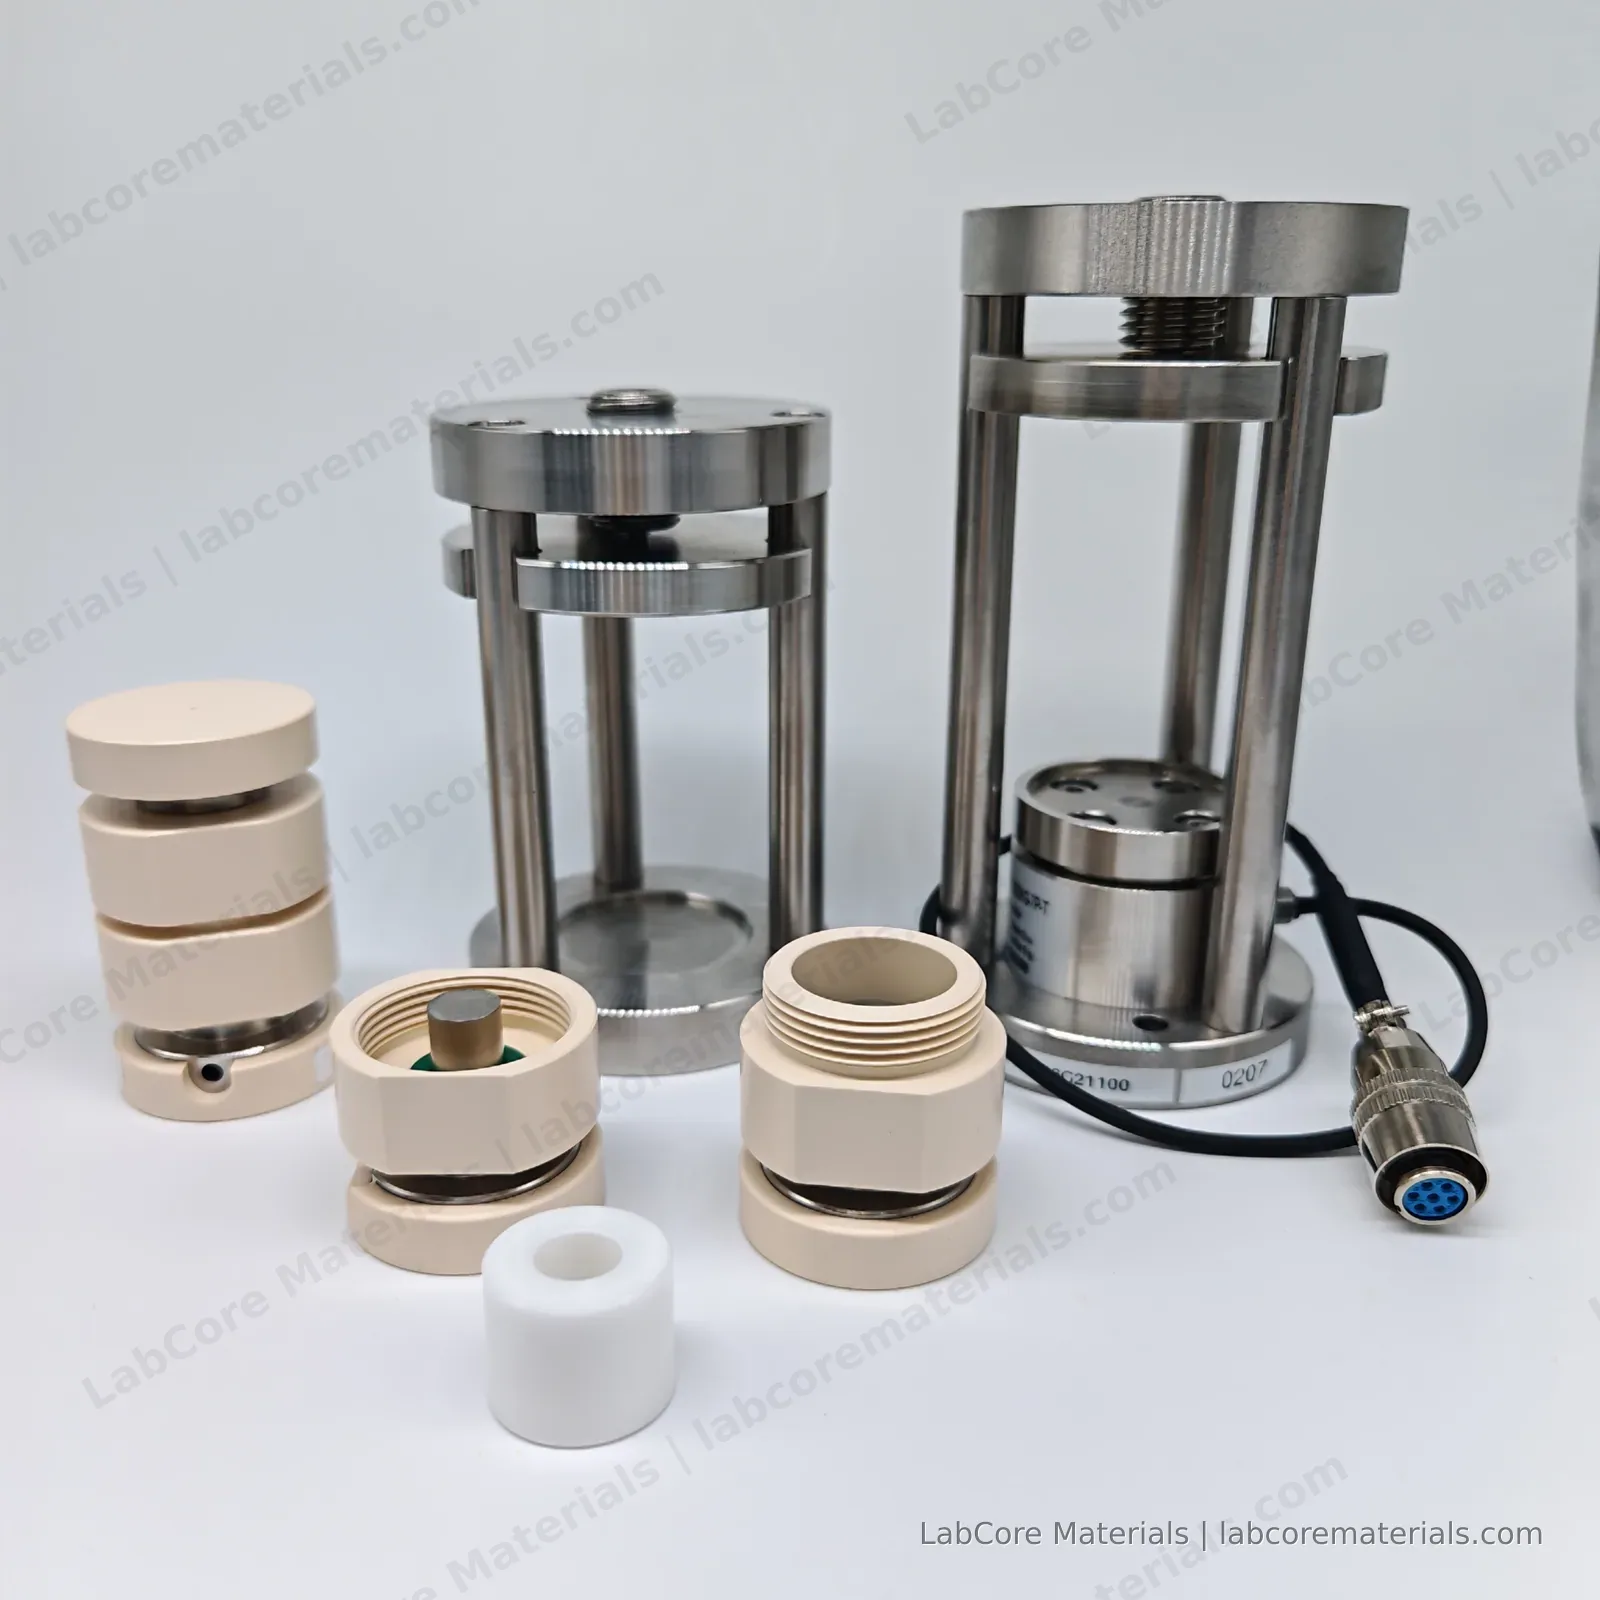
固態電池模具一台兩職。首先它是一個密封腔體:對開式結構加上 O 型環密封,把粉末(或者已經組裝好的電芯)與外界水氧隔離,所以固態電池的組裝在手套箱裡完成,模具隨樣品進出過渡艙。它同時是一台加壓裝置:放到壓機下面,沖柱對粉末、電解質層或整個電池堆施壓。這一刻施加的壓力就是成型壓力:一次性的壓製步驟,目標是密度。
外部加壓夾具在電芯組裝完成後接手。受測電芯需要"加上去、保得住"的機械負載:剛性壓板配鎖緊螺絲,或者彈簧加載的沖柱,讓電極層在數百次脹縮中始終被壓住。夾具在循環過程中維持的負載就是測試壓力(文獻裡常寫作 operating stack pressure),目標是接觸。
兩條推論直接成立:
- 成型壓力只在壓製那一刻存在。沖柱一鬆,它就沒了。300 MPa 壓出的壓片,不等於"在 300 MPa 下運轉的電芯",組裝之後,堆疊可能只被保持 10 MPa 甚至更低。
- 測試壓力會漂移,除非夾具能補償。剛性鎖緊的夾具隨堆疊鬆弛掉力,隨溫度和荷電狀態的脹縮波動;彈簧加載的能在行程內把力大致保持恆定。用哪種方案,決定這個數該怎麼讀。
只報一個壓力數字的文獻,讀的時候先問一句:報的是哪一個?
典型體系壓力參考:粉末、薄膜、電池
不同電解質體系的成型壓力和測試壓力落在不同區間。對硫化物來說,兩者大致差一個數量級:
| 體系 | 粉末成型 | 薄膜 / 複合層 | 測試壓力(循環中) |
|---|---|---|---|
| 硫化物(Li6PS5Cl、Li10GeP2S12) | 冷壓 100–500 MPa,常見 300–400 MPa | 流延或漿料塗布膜,溫壓疊層,幾十 MPa | 實驗室電芯 5–50 MPa;量產目標 <10 MPa 左右 |
| 氧化物(LLZO、LATP) | 冷壓 200–500 MPa 出生坯,再燒結,單靠壓力壓不緻密 | 燒結陶瓷片;層壓改為表面加工 | 個位數 MPa;表面處理比負載更重要 |
| 聚合物 / 複合 | 熱壓或升溫流延 | 輥壓成膜 | 個位數 MPa;優先恆力夾具,負載會鬆弛 |
鹵化物電解質同樣可以冷壓成片,常與鋰銦(Li–In)負極搭配,循環壓力在個位數 MPa 或更低。
表裡有三條解讀值得展開:
- 硫化物的可加工性是壓出來的:硫化物顆粒軟,加壓即塑性變形,所以冷壓就能做到 90% 以上的相對密度,也因此成型壓力(數百 MPa)比測試壓力(幾到幾十 MPa)整整高一個量級。兩個數都重要,但不能互換。
- 對氧化物來說,壓機只做出生坯:真正的緻密化發生在燒結爐裡;到了測試環節,燒結陶瓷已經緻密,夾具的任務是維持接觸而不是增加密度,對脆性的石榴石氧化物過度加壓,弊大於利。
- 對聚合物,要追蹤力而不是假設力:黏彈性層在持續負載下潛變,固定間隙的夾具會悄悄掉壓。用恆力夾具、並把力值與電化學數據一起記錄,才是乾淨的實驗。
噸位換算成 MPa:公式與速查表
壓機標的是噸,文獻報的是 MPa,中間隔著沖柱面積:
其中 F 是施加的力,d 是模腔直徑。一公噸力等於 9,806.65 N,所以每噸對應多少 MPa,完全取決於直徑:
| 模腔直徑 | 每 1 t | 2 t | 3 t | 4 t | 5 t |
|---|---|---|---|---|---|
| φ10 mm | 125 MPa | 250 MPa | 374 MPa | 499 MPa | 624 MPa |
| φ12 mm | 87 MPa | 173 MPa | 260 MPa | 347 MPa | 434 MPa |
| φ16 mm | 49 MPa | 98 MPa | 146 MPa | 195 MPa | 244 MPa |
這張表要從目標壓力往回讀。想在 φ10 mm 模腔裡以 300–400 MPa 壓硫化物壓片,需要大約 2.5–3 t;同樣的 3 t 加在 φ16 mm 模腔上只有 146 MPa,欠壓,孔隙大概率偏高。φ10 mm 模腔配 5 t 壓機,上限 624 MPa,上表硫化物成型區間整段涵蓋。只說"5 噸壓機"而不說模腔直徑,這句話沒有資訊量。
兩種壓力分別怎麼加
成型壓力從模具端進。比數字本身同樣重要的幾點:
- 緩慢逼近目標負載(用幾十秒而不是幾秒)並在目標值保壓一到數分鐘,讓粉末完成緻密化而不是回彈。
- 卸壓也要慢。急速卸載是端面剝落和髮絲裂紋的常見原因,這些裂紋幾天後才以阻抗離散的形式暴露出來。
- 脫模摩擦取決於模壁。陶瓷內襯的模腔(硫化物體系的標準選擇是氧化鋯:對粉末和痕量 H2S 呈化學惰性,也不會把金屬汙染帶進樣品)比未塗層的工具鋼脫模乾淨得多。
單點加壓固態電池模具(MOL5B100A) 正是圍繞這套流程設計的:φ10 mm PEEK-陶瓷模腔、適合手套箱操作,5 t 壓力涵蓋硫化物成型區間;可選內建力感測器(500/1000/3000/5000 kg 量程),把"壓力表說了"變成"力值實測"。樣品更換頻繁的話,鎖緊圈緊湊款模具(DLK-MOL1B100A) 的上鎖緊圈支援快速、均勻的卸壓,壓片在卸壓瞬間不受衝擊,而很多隱性裂紋恰恰誕生在這一刻。
測試壓力是夾具端的決策。兩種常見方案:
- 剛性鎖緊:整機鎖死在固定高度,堆疊間隙恆定,力隨堆疊鬆弛而漂移。最簡單,也最容易被低估。
- 彈簧加載:彈簧組在行程範圍內把力大致保持恆定,吸收電芯的"呼吸";但彈簧自身也會鬆弛,而且很少有人定期複核校正。
沒有哪個方案絕對更好,重要的是寫明用了哪種,因為同樣的起始壓力,剛性夾具和彈簧夾具會走出完全不同的實際壓力曲線。三點加壓固態電池測試模具(MOL5A100A) 把對開式雙密封模具與外部夾具配成一套,三點幾何把堆疊力更均勻地分布到電極/電解質介面上,對脆性氧化物壓片、薄鋰箔、壓力敏感的硫化物層尤其實用。帶感測器版本直接上報堆疊上的實際力值,不用回想上週擰的扭矩。
常見錯誤
- 只報噸位不報直徑:"5 t 壓的"在 φ10 mm 模腔裡是 624 MPa,在 φ16 mm 模腔裡只有 244 MPa,兩句聽起來一樣的話,差了 2.6 倍。
- 報錯對象:把成型壓力當測試壓力報,或者反過來,兩個數各自再合理,數據也不可重現。
- 忽視鬆弛:聚合物墊片、PEEK 絕緣件、彈簧組都會潛變。組裝時設定 10 MPa 的堆疊,在 60 °C 放一週後可能明顯變低。長實驗要么複核力值,要么明說漂移。
- 漏寫保壓時間:峰值壓力相同、保壓時間不同的兩片壓片,密度不一樣。保壓時間和壓力要寫在一起。
- 卸壓開裂:壓製時沒事、沖柱卸壓時裂開的壓片很常見,卸載太急就是原因。裂紋往往沒到表面,壓片看起來完好,直到阻抗數據說了實話。
寫進報告的最低欄位
一個壓力數字離開上下文就沒有可重現性。最低要寫:
- 模腔直徑,以及模腔是裸鋼還是陶瓷內襯
- 成型壓力,用 MPa(不要用噸),帶保壓時間;卸壓速度異常時也要寫
- 循環中的測試壓力,以及夾具方案(剛性鎖緊還是彈簧加載)
- 壓製時和循環時的溫度
- 壓製後的壓片尺寸,厚度和直徑,因為它們會變
五項欄位,實驗部分裡一行字。換來的是可比性:"φ10 mm 陶瓷內襯模腔、300 MPa 成型、彈簧夾具 10 MPa 循環"測出的離子電導率可以和文獻對話;同一台設備上"5 噸"壓出來的數字不能。Janek 和 Zeier 把壓力管理列在決定實驗室結果能否走向規模化的關鍵挑戰裡(Janek & Zeier, Nat. Energy, 2023, 8: 230–240);硫化物電芯中鋰剝離/沉積效能對堆壓的直接依賴性研究也證實,這個效應並不輕微(Asakura et al., ACS Appl. Mater. Interfaces, 2023, 15: 31403–31408)。
這些數據用來做什麼
把壓力上下文釘死之後,數字就開始為你工作,而不是和你作對:
- 排障:前幾圈阻抗一直漲,先指向接觸丟失(測試壓力的問題)而不是材料本身的問題。查夾具比換電解質便宜。
- 重現實驗:文獻方案只有帶著壓力欄位才可重現。有了它們,"300 MPa 成型、φ10 mm、保壓 2 分鐘、10 MPa 測試壓力、彈簧加載"是一份配方;沒有它們,就是一個傳聞。
- 選工具:知道目標壓力和模腔直徑,就知道自己真正需要哪個噸位級別的壓機,做硫化物的,也是時候堅持陶瓷內襯了。
壓力是實驗定義的一部分,不是實作細節。兩個都寫下來,數據才能跨電芯、跨月份、跨實驗室地比。
延伸閱讀
- Kato et al., Nat. Energy, 2016, 1: 16030 — 高功率硫化物電芯;讓硫化物坐上電解質頭把交椅的離子電導率基準。
- Schnell et al., J. Power Sources, 2018, 382: 160–175 — 規模化路徑,壓力管理在這裡變成生產工藝參數。
- Janek & Zeier, Nat. Energy, 2023, 8: 230–240 — 領域挑戰綜述,介面與壓力管理在關鍵條目之列。
- Asakura et al., ACS Appl. Mater. Interfaces, 2023, 15: 31403–31408 — 硫化物電芯鋰剝離/沉積效能對堆壓的直接依賴性。