
问两个实验室硫化物压片压多少 MPa,多半会得到两个不同的答案,而第三个实验室两个数都没写。压力是固态电池实验里被漏报最多的一个变量,却藏在两类最常见的失败背后:压片在装配时开裂,以及电芯前五十圈阻抗一直漂。
混乱的一部分原因是,"压力"这个词指代了两个不同的数字,由两台不同的设备施加,出现在实验的两个不同阶段。本文把这两个量分开,给出常见电解质体系的典型压力值,并列出报告里至少要写哪几项,让数据能和文献对得上。
固态电池为什么离不开压力
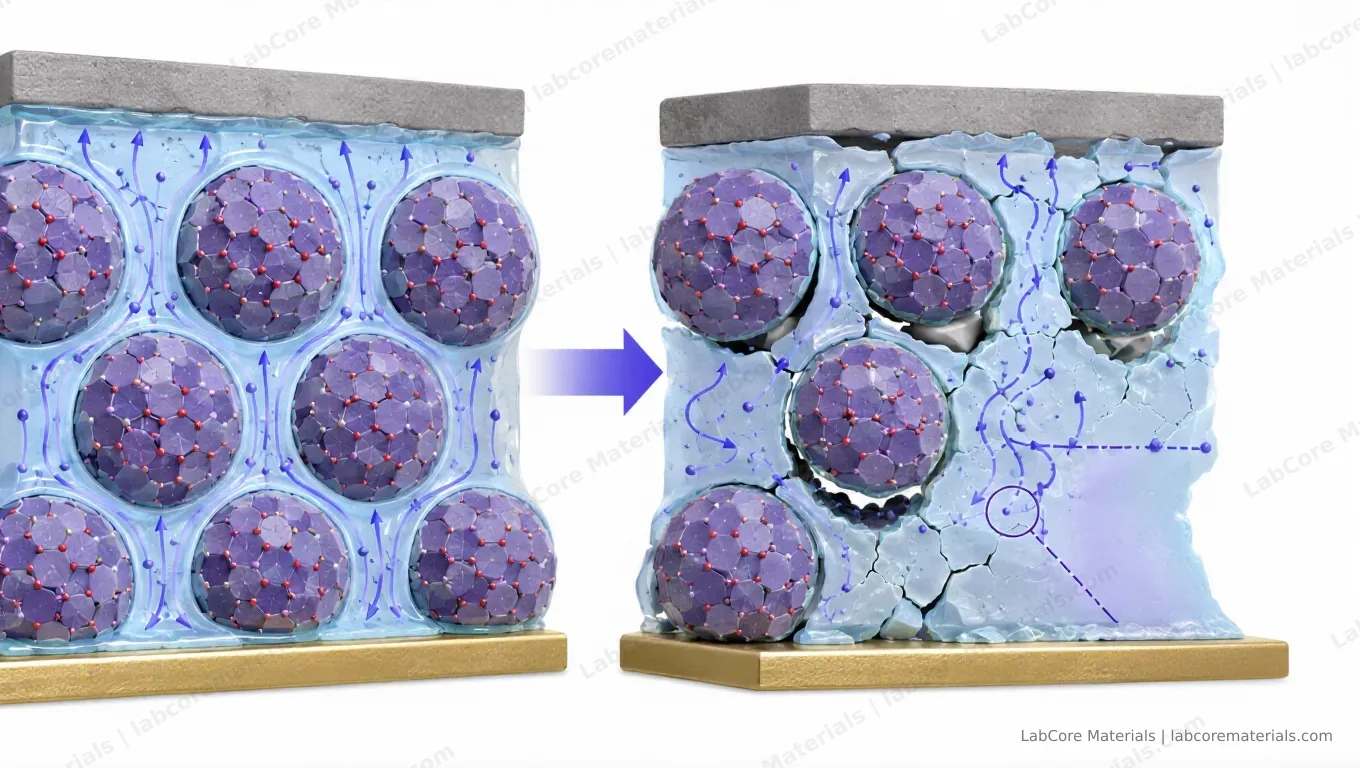
液态电解质会浸润所有表面、填满所有缝隙,固态电解质两样都做不到。冷压之后,固固界面从来不会完全平整:电解质和电极颗粒之间残留着微米级的空隙,电流被集中到少数几个接触点上。这些点承担了不成比例的电流,锂优先在这里沉积,接触面积进一步缩小,这个正反馈回路最终的结局是短路。
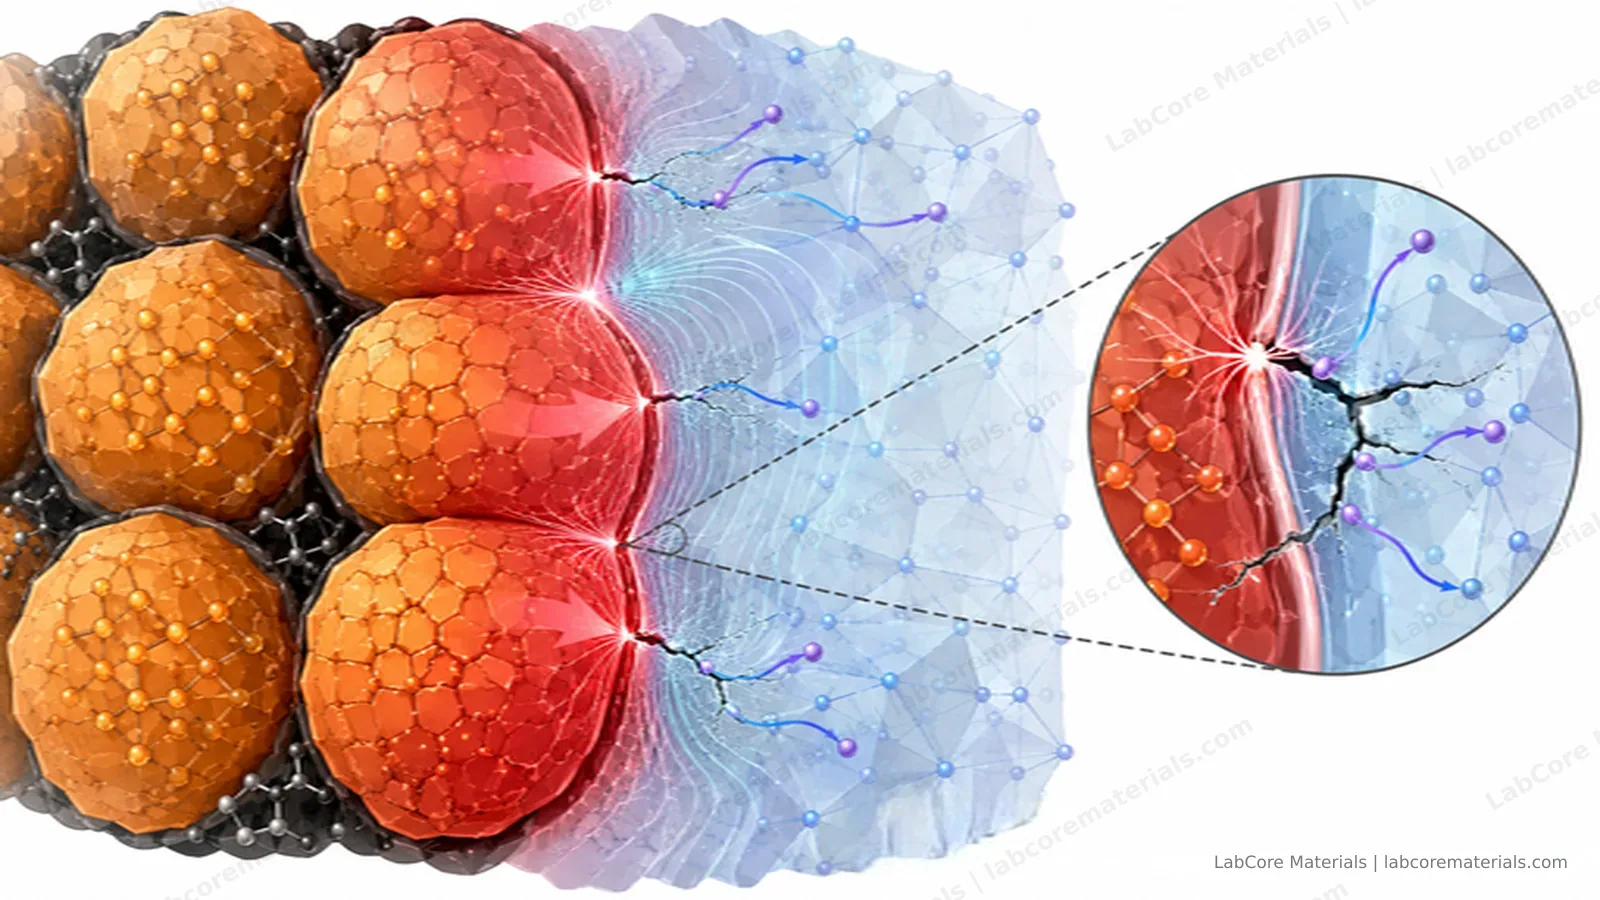
压力就是从力学上解决这个问题:让电芯在压缩状态下保持颗粒接触闭合,抑制循环中的空隙生长,维持离子通路。你读到的每一个性能好的硫化物实验结果,都是在某个明确、且持续保持的压力下测出来的。你的电芯没有这个条件,做的就不是同一个实验。
即使初始压制做得好,接触质量也会随循环退化:颗粒变形、正极复合材料随锂的嵌入脱出而"呼吸",任何一条新缝隙的边缘都会集中电流。
两台设备、两个压力:模具管成型,夹具管稳压
把每种压力对应到施加它的设备上,术语自然就理顺了。大多数实验室两台设备都有,缺的往往只是把它们分开命名的纪律。
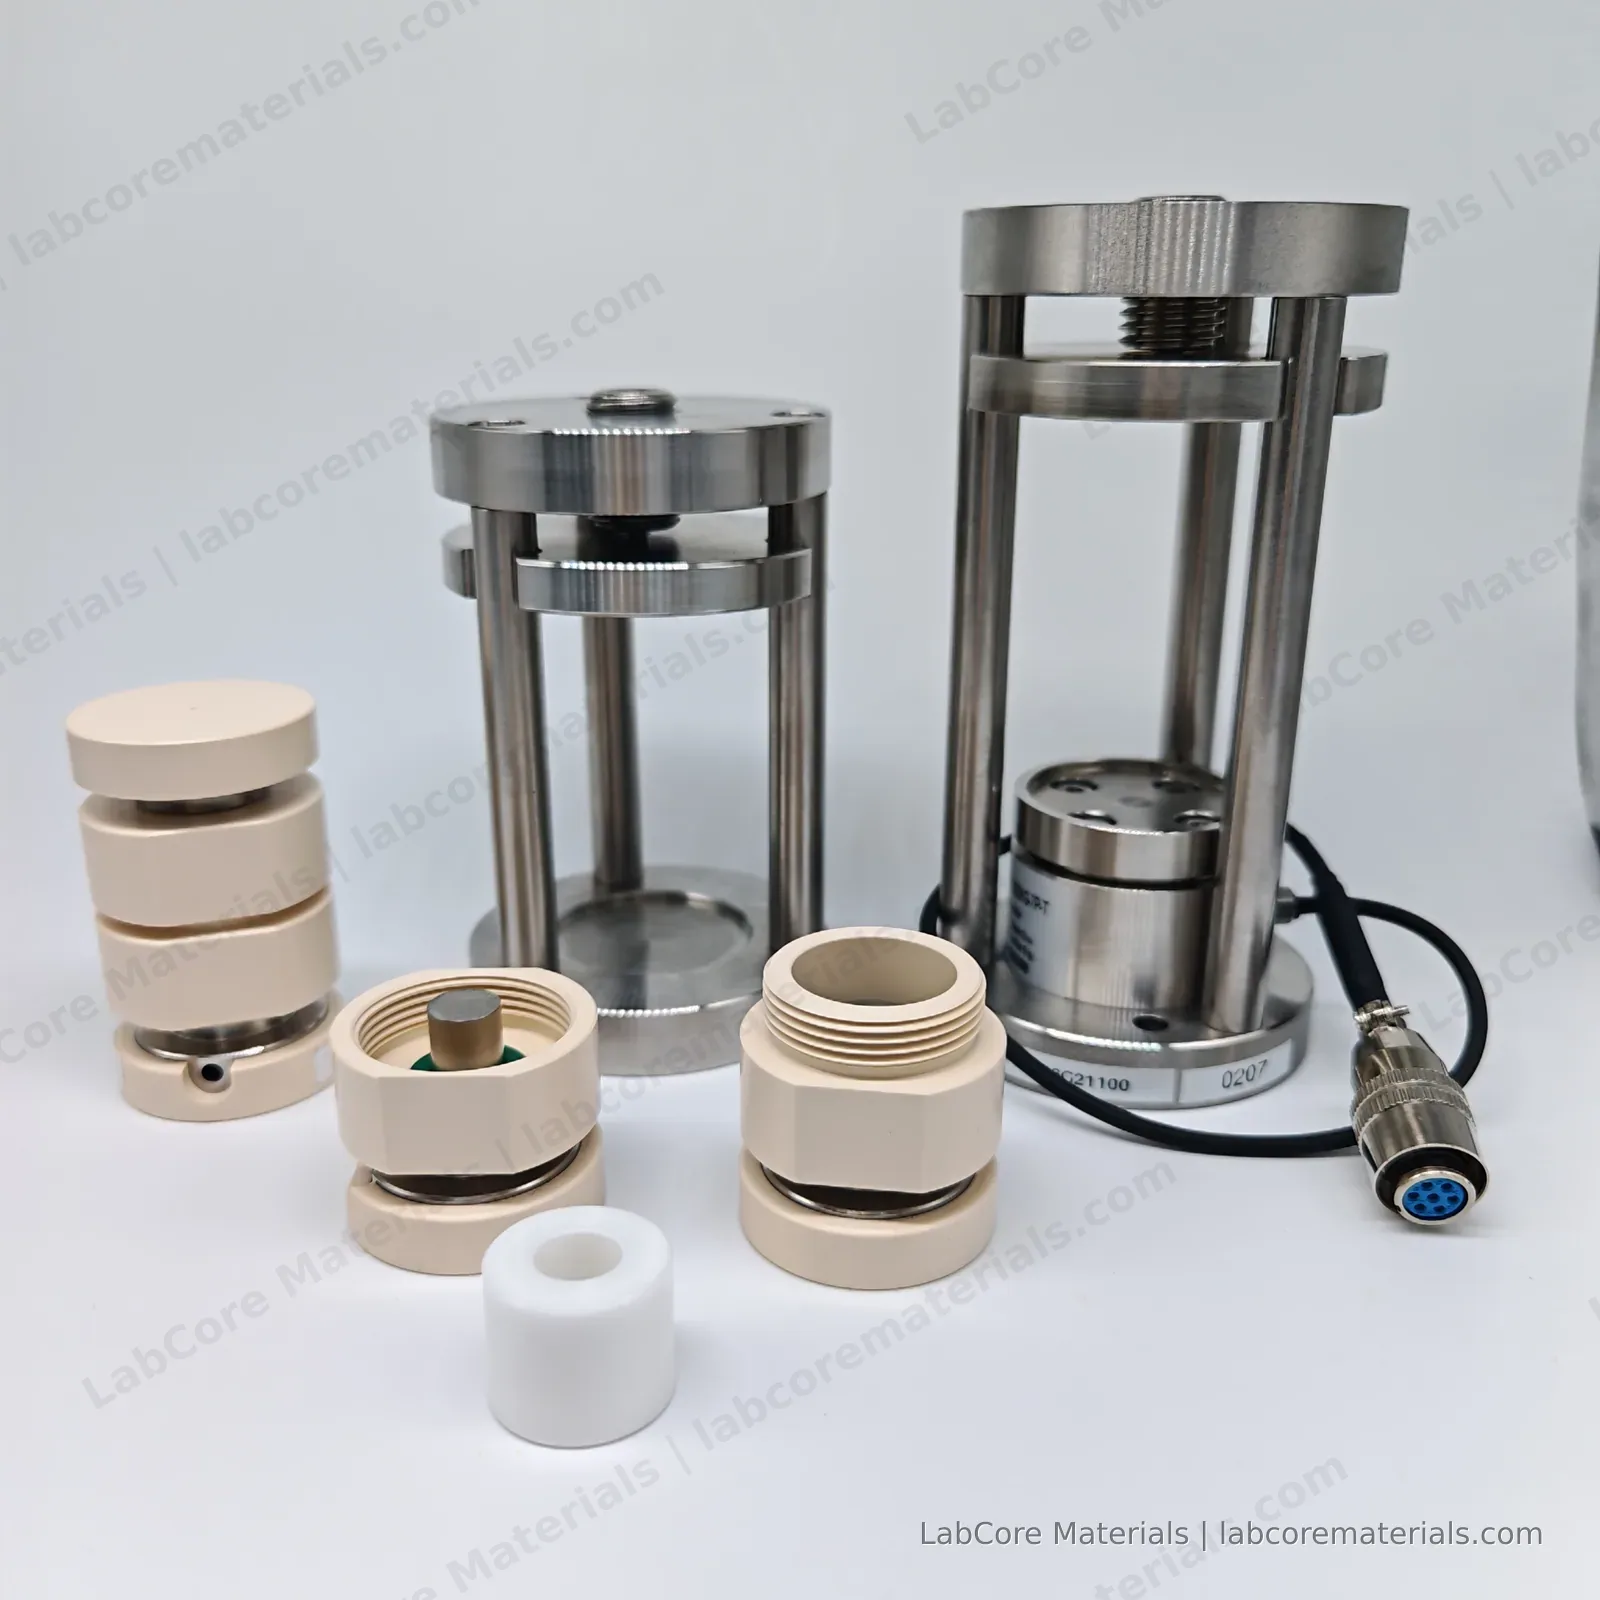
固态电池模具一台两职。首先它是一个密封腔体:对开式结构加上 O 型圈密封,把粉末(或者已经装配好的电芯)与外界水氧隔开,所以固态电池的装配在手套箱里完成,模具随样品进出过渡舱。它同时是一台加压装置:放到压机下面,冲头对粉末、电解质层或整个电池堆施压。这一刻施加的压力就是成型压力:一次性的压制步骤,目标是密度。
外部加压夹具在电芯装配完成后接手。受测电芯需要"加上去、保得住"的机械载荷:刚性压板配锁紧螺丝,或者弹簧加载的柱塞,让电极层在数百次胀缩中始终被压住。夹具在循环过程中维持的载荷就是测试压力(文献里常写作 operating stack pressure),目标是接触。
两条推论直接成立:
- 成型压力只在压制那一刻存在。冲头一松,它就没了。300 MPa 压出的压片,不等于"在 300 MPa 下运行的电芯",装配之后,堆栈可能只被保持 10 MPa 甚至更低。
- 测试压力会漂移,除非夹具能补偿。刚性锁紧的夹具随堆栈松弛掉力,随温度和荷电状态的胀缩波动;弹簧加载的能在行程内把力大致保持恒定。用哪种方案,决定这个数该怎么读。
只报一个压力数字的文献,读的时候先问一句:报的是哪一个?
典型体系压力参考:粉末、薄膜、电池
不同电解质体系的成型压力和测试压力落在不同区间。对硫化物来说,两者大致差一个数量级:
| 体系 | 粉末成型 | 薄膜 / 复合层 | 测试压力(循环中) |
|---|---|---|---|
| 硫化物(Li6PS5Cl、Li10GeP2S12) | 冷压 100–500 MPa,常见 300–400 MPa | 流延或浆料涂布膜,温压叠层,几十 MPa | 实验室电芯 5–50 MPa;量产目标 <10 MPa 左右 |
| 氧化物(LLZO、LATP) | 冷压 200–500 MPa 出生坯,再烧结,单靠压力压不致密 | 烧结陶瓷片;层压改为表面加工 | 个位数 MPa;表面处理比载荷更重要 |
| 聚合物 / 复合 | 热压或升温流延 | 辊压成膜 | 个位数 MPa;优先恒力夹具,载荷会松弛 |
卤化物电解质同样可以冷压成片,常与锂铟(Li–In)负极搭配,循环压力在个位数 MPa 或更低。
表里有三条解读值得展开:
- 硫化物的可加工性是压出来的:硫化物颗粒软,加压即塑性变形,所以冷压就能做到 90% 以上的相对密度,也因此成型压力(数百 MPa)比测试压力(几到几十 MPa)整整高一个量级。两个数都重要,但不能互换。
- 对氧化物来说,压机只做出生坯:真正的致密化发生在烧结炉里;到了测试环节,烧结陶瓷已经致密,夹具的任务是维持接触而不是增加密度,对脆性的石榴石氧化物过度加压,弊大于利。
- 对聚合物,要跟踪力而不是假设力:粘弹性层在持续载荷下蠕变,固定间隙的夹具会悄悄掉压。用恒力夹具、并把力值与电化学数据一起记录,才是干净的实验。
吨位换算成 MPa:公式与速查表
压机标的是吨,文献报的是 MPa,中间隔着冲头面积:
其中 F 是施加的力,d 是模腔直径。一吨力等于 9,806.65 N,所以每吨对应多少 MPa,完全取决于直径:
| 模腔直径 | 每 1 t | 2 t | 3 t | 4 t | 5 t |
|---|---|---|---|---|---|
| φ10 mm | 125 MPa | 250 MPa | 374 MPa | 499 MPa | 624 MPa |
| φ12 mm | 87 MPa | 173 MPa | 260 MPa | 347 MPa | 434 MPa |
| φ16 mm | 49 MPa | 98 MPa | 146 MPa | 195 MPa | 244 MPa |
这张表要从目标压力往回读。想在 φ10 mm 模腔里以 300–400 MPa 压硫化物压片,需要大约 2.5–3 t;同样的 3 t 加在 φ16 mm 模腔上只有 146 MPa,欠压,孔隙大概率偏高。φ10 mm 模腔配 5 t 压机,上限 624 MPa,上表硫化物成型区间整段覆盖。只说"5 吨压机"而不说模腔直径,这句话没有信息量。
两种压力分别怎么加
成型压力从模具端进。比数字本身同样重要的几点:
- 缓慢逼近目标载荷(用几十秒而不是几秒)并在目标值保压一到几分钟,让粉末完成致密化而不是回弹。
- 卸压也要慢。急速卸载是端面剥落和发丝裂纹的常见原因,这些裂纹几天后才以阻抗离散的形式暴露出来。
- 脱模摩擦取决于模壁。陶瓷内衬的模腔(硫化物体系的标准选择是氧化锆:对粉末和痕量 H2S 呈化学惰性,也不会向样品引入金属污染)比未涂层的工具钢脱模干净得多。
单点加压固态电池模具(MOL5B100A) 正是围绕这套流程设计的:φ10 mm PEEK-陶瓷模腔、适合手套箱操作,5 t 压力覆盖硫化物成型区间;可选内置力传感器(500/1000/3000/5000 kg 量程),把"压力表说了"变成"力值实测"。样品更换频繁的话,锁紧圈紧凑款模具(DLK-MOL1B100A) 的上锁紧圈支持快速、均匀的卸压,压片在卸压瞬间不受冲击,而很多隐性裂纹恰恰诞生在这一刻。
测试压力是夹具端的决策。两种常见方案:
- 刚性锁紧:整机锁死在固定高度,堆栈间隙恒定,力随堆栈松弛而漂移。最简单,也最容易被低估。
- 弹簧加载:弹簧组在行程范围内把力大致保持恒定,吸收电芯的"呼吸";但弹簧自身也会松弛,而且很少有人定期复核标定。
没有哪个方案绝对更好,重要的是写明用了哪种,因为同样的起始压力,刚性夹具和弹簧夹具会走出完全不同的实际压力曲线。三点加压固态电池测试模具(MOL5A100A) 把对开式双密封模具与外部夹具配成一套,三点几何把堆叠力更均匀地分布到电极/电解质界面上,对脆性氧化物压片、薄锂箔、压力敏感的硫化物层尤其实用。带传感器版本直接上报堆栈上的实际力值,不用回忆上周拧的扭矩。
常见错误
- 只报吨位不报直径:"5 t 压的"在 φ10 mm 模腔里是 624 MPa,在 φ16 mm 模腔里只有 244 MPa,两句听起来一样的话,差了 2.6 倍。
- 报错对象:把成型压力当测试压力报,或者反过来,两个数各自再合理,数据也不可复现。
- 忽视松弛:聚合物垫片、PEEK 绝缘件、弹簧组都会蠕变。装配时设定 10 MPa 的堆栈,在 60 °C 放一周后可能明显变低。长实验要么复核力值,要么明说漂移。
- 漏写保压时间:峰值压力相同、保压时间不同的两片压片,密度不一样。保压时间和压力要写在一起。
- 卸压开裂:压制时没事、冲头卸压时裂开的压片很常见,卸载太急就是原因。裂纹往往没到表面,压片看着完好,直到阻抗数据说了实话。
写进报告的最低字段
一个压力数字离开上下文就没有可复现性。最低要写:
- 模腔直径,以及模腔是裸钢还是陶瓷内衬
- 成型压力,用 MPa(不要用吨),带保压时间;卸压速度异常时也要写
- 循环中的测试压力,以及夹具方案(刚性锁紧还是弹簧加载)
- 压制时和循环时的温度
- 压制后的压片尺寸,厚度和直径,因为它们会变
五项字段,实验部分里一行字。换来的是可比性:"φ10 mm 陶瓷内衬模腔、300 MPa 成型、弹簧夹具 10 MPa 循环"测出的电导率可以和文献对话;同一台设备上"5 吨"压出来的数字不能。Janek 和 Zeier 把压力管理列在决定实验室结果能否走向规模化的关键挑战里(Janek & Zeier, Nat. Energy, 2023, 8: 230–240);硫化物电芯中锂剥离/沉积性能对堆压的直接依赖性研究也证实,这个效应并不轻微(Asakura et al., ACS Appl. Mater. Interfaces, 2023, 15: 31403–31408)。
这些数据用来做什么
把压力上下文钉死之后,数字就开始为你工作,而不是和你作对:
- 排障:前几圈阻抗一直涨,先指向接触丢失(测试压力的问题)而不是材料本身的问题。查夹具比换电解质便宜。
- 复现实验:文献方案只有带着压力字段才可复现。有了它们,"300 MPa 成型、φ10 mm、保压 2 分钟、10 MPa 测试压力、弹簧加载"是一份配方;没有它们,就是一个传闻。
- 选工具:知道目标压力和模腔直径,就知道自己真正需要哪个吨位级别的压机,做硫化物的,也是时候坚持陶瓷内衬了。
压力是实验定义的一部分,不是实现细节。两个都写下来,数据才能跨电芯、跨月份、跨实验室地比。
延伸阅读
- Kato et al., Nat. Energy, 2016, 1: 16030 — 高功率硫化物电芯;让硫化物坐上电解质头把交椅的电导率基准。
- Schnell et al., J. Power Sources, 2018, 382: 160–175 — 规模化路径,压力管理在这里变成生产工艺参数。
- Janek & Zeier, Nat. Energy, 2023, 8: 230–240 — 领域挑战综述,界面与压力管理在关键条目之列。
- Asakura et al., ACS Appl. Mater. Interfaces, 2023, 15: 31403–31408 — 硫化物电芯锂剥离/沉积性能对堆压的直接依赖性。