
全固態電池實驗中,失效與返工最集中的環節往往不是電化學測試本身,而是樣品裝夾與拆裝:電解質圓片壓製時完好,拆模時開裂;高溫循環後極柱咬死;未記錄的堆疊壓力在事後成為解釋批次間數據離散的主要變數。
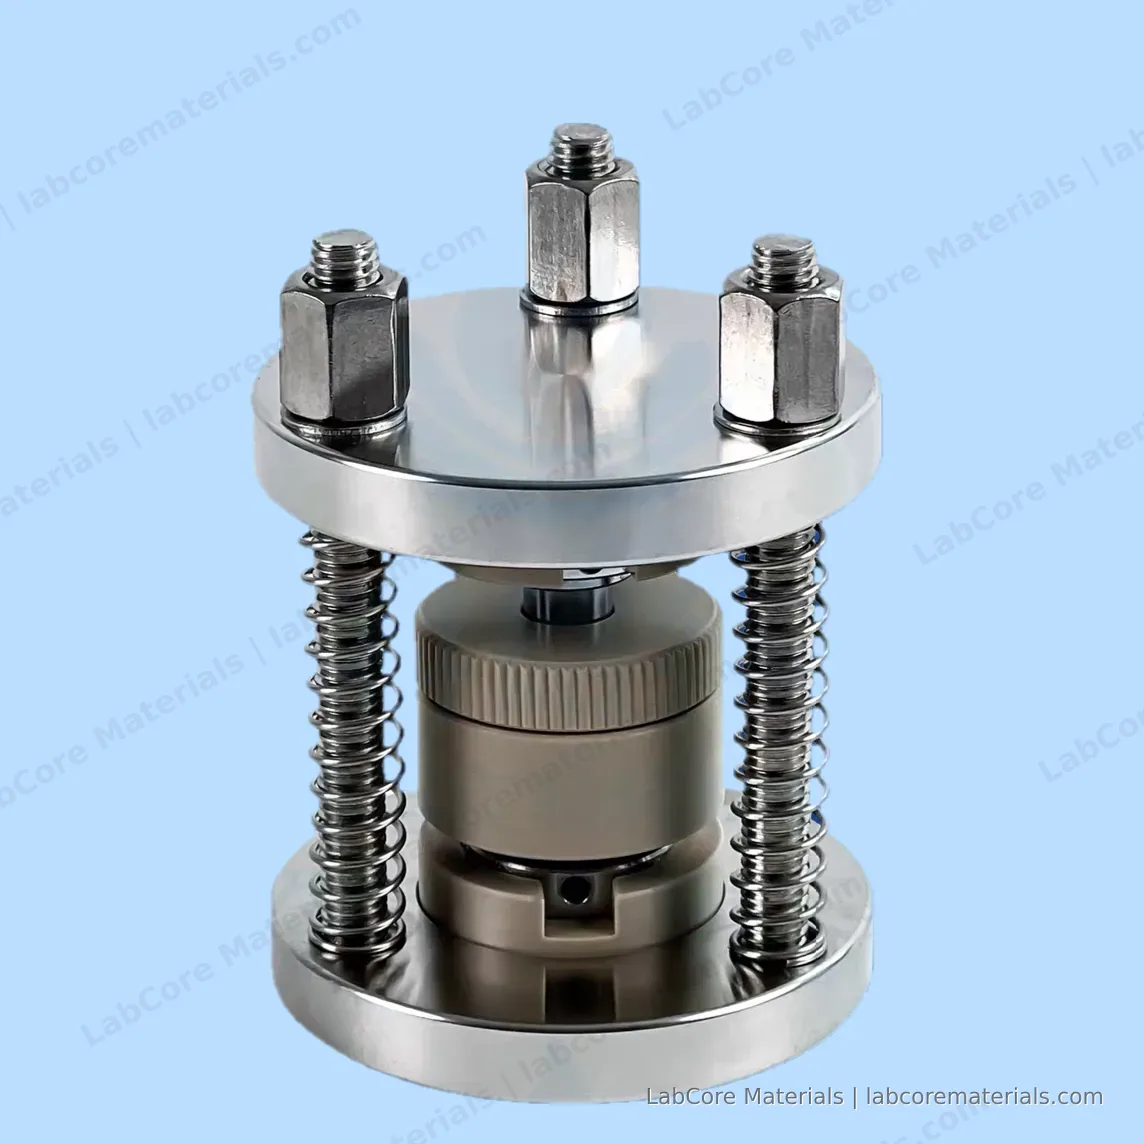
液態電池對操作誤差有較高的容忍度,固態電池沒有。本文以鎖緊圈款固態電池測試模具為例,說明一個固態實驗從壓片、組裝、測試到受控卸壓的完整流程,並指出各環節需要保持的實驗條件。
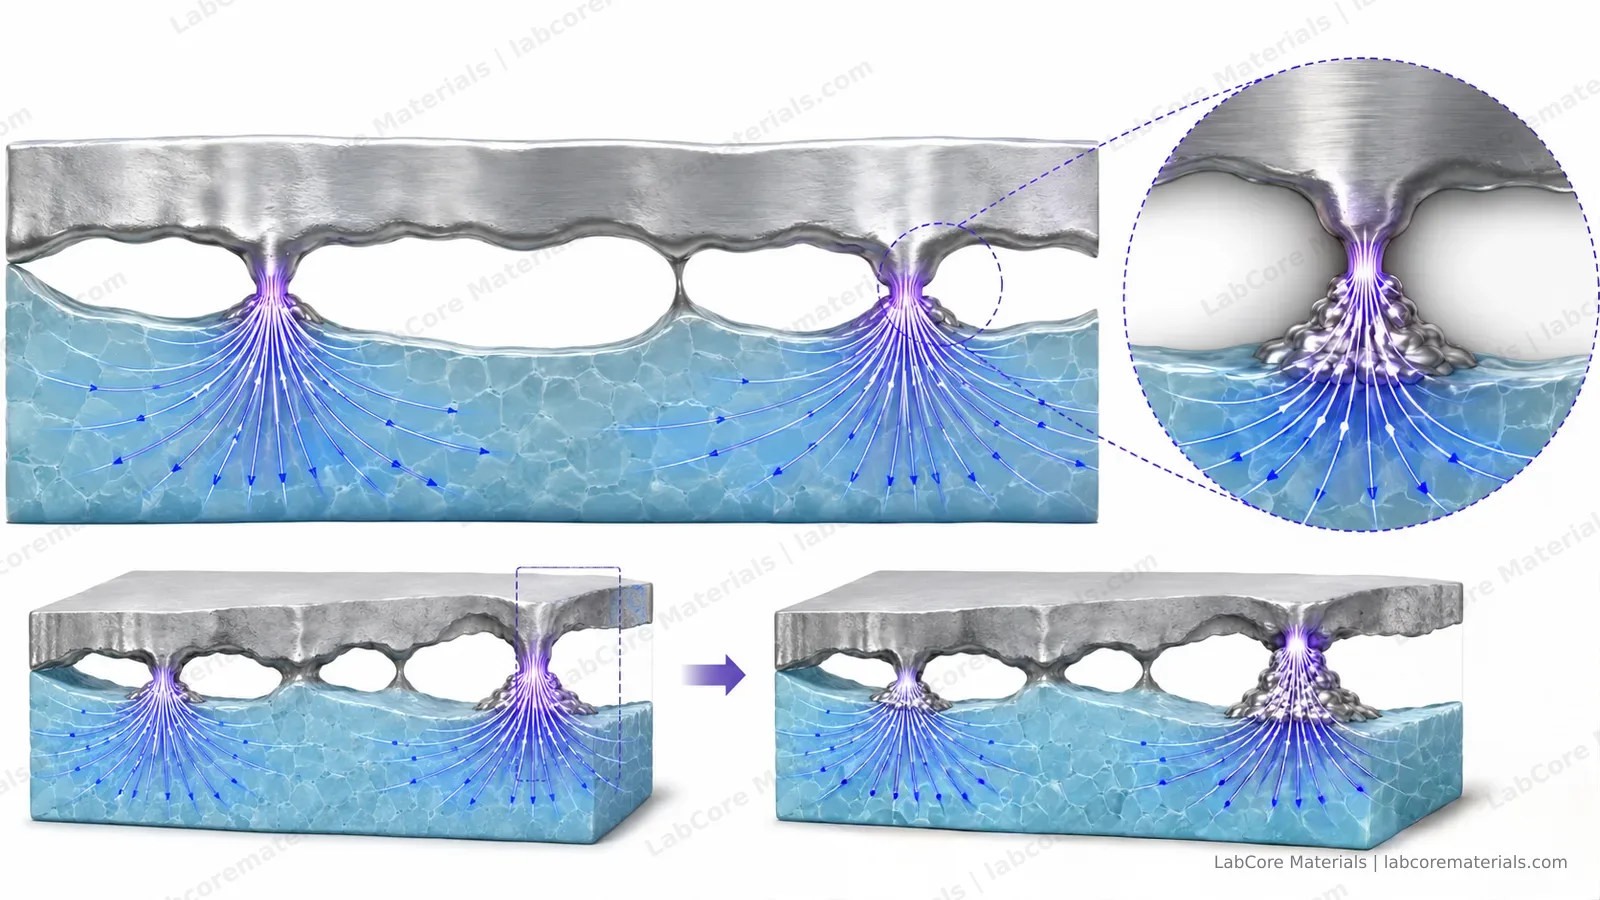
固態裝夾與液態電池的差異。 液態電池中,電解液潤濕電極表面,介面接觸由液相維持。全固態電池為固體—固體接觸:離子在電極/電解質介面的傳導,只發生在兩個表面實際壓合的區域內。介面空隙不僅增加接觸電阻,還會使電流向剩餘接觸區域集中,局部電流密度升高是枝晶成核與局部發熱的主要誘因之一。隨循環進行,電極材料的體積變化在固固介面累積機械應力,接觸狀態持續改變。
因此,全固態實驗中的堆疊壓力應作為實驗參數管理,層級與溫度、電壓窗口相同:它影響 EIS 量測到的電導率數值(詳見阻抗譜解讀一文),也決定介面接觸狀態。壓力一旦未記錄,事後無法再將其作為受控變數納入分析。對固態夾具的基本要求相應有兩條:循環全程保持堆壓穩定,以及使實際壓力值可被讀取。
常規卸壓的失效方式。 壓製後的硫化物或氧化物電解質片為脆性陶瓷圓片,置於兩根鋼質極柱之間,承受數百百萬帕壓強。直接旋鬆絲槓卸壓時,堆壓不會均勻下降:極柱內儲存的彈性變形能沿剛性最低的路徑釋放,通常作用於電解質片本身,造成圓片碎裂或與極柱端面黏著。手套箱內操作空間受限,樣品碎裂後需要重新壓片、重新組裝,返工成本成倍增加。
鎖緊圈結構針對這一失效方式做了改進。卸壓過程分為兩段:測試結束後,模具本體上部的鎖緊圈先承接夾緊載荷並逐步、均勻地將其卸除;堆壓下降至接近零後,極柱才脫開。卸壓速率由操作者掌握。對批量換樣的實驗室,該結構可以降低電解質片碎裂率,減少 PEEK 內芯與極柱表面的磨損,並縮短手套箱內單次換樣所需的時間。
材料與額定參數。 內芯採用 PEEK:電絕緣,對硫化物呈化學惰性,最高工作溫度 200 °C,在該溫度下保持足夠的機械強度。極柱為模具鋼。整機額定堆壓力 4 T,對應標準 10 mm 工作腔下 500 MPa 壓強;緻密化實驗需要更高壓強時,可選 1000 MPa 客製版本。工作腔直徑標準 10 mm,可客製 5–20 mm,便於按實驗設計確定電極面積。外形尺寸 φ70 × 93 mm,壓片至卸壓的整個操作過程可在手套箱內完成。
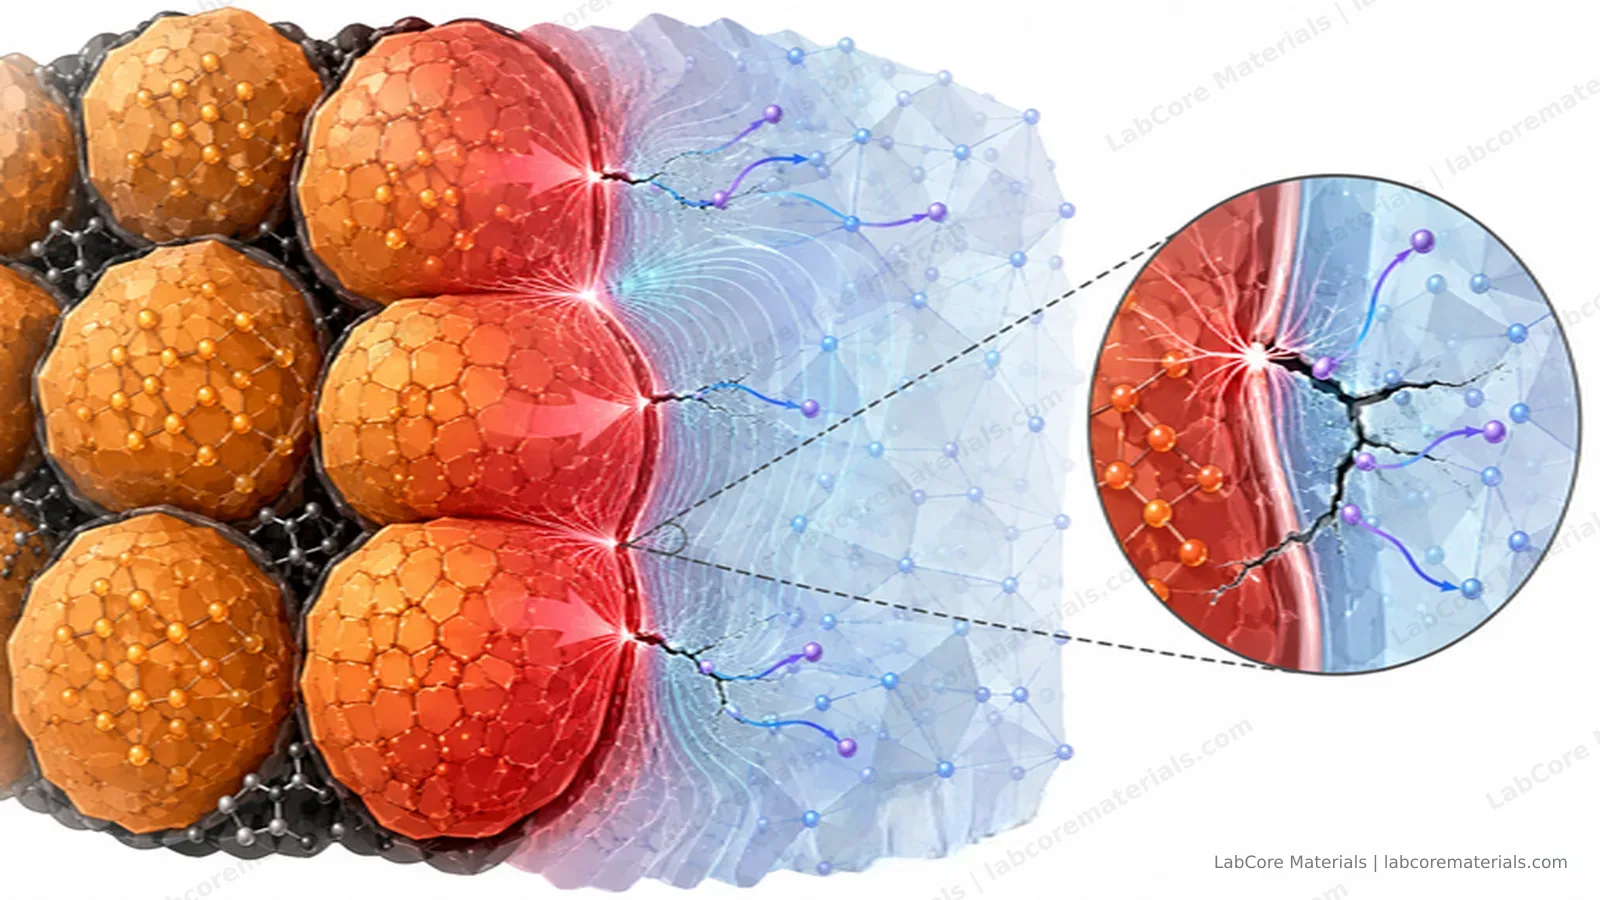
一個代表性工作日。 下述流程以鎖緊圈模具為主線,另兩款固態模具在對應環節出現:
- 壓片。 電解質粉料壓製成圓片。需要工藝控制數據時,選用三點加壓模具的整合測壓款,記錄壓制壓力。
- 手套箱內組裝。 電解質圓片與電極裝入模具,堆壓加載至目標值。工作/對電極的雙電極配置用於循環測試與對稱電池阻抗量測。
- 測試。 循環測試,或 EIS 電導率與介面阻抗量測。譜圖按阻抗譜解讀一文的體相—晶界—介面三弧框架讀取。需要將阻抗歸屬到單一介面時,使用固態三電極模具的內建參考電極直接量測。
- 卸壓與拆模。 鎖緊圈分段卸除堆壓後開模,完整取出電解質片,模具轉入下一組樣品。
上述步驟單獨來看都是常規操作。它們的作用在於:夾具層面的實驗條件(壓力、接觸狀態、卸壓路徑)全部顯式記錄或處於受控狀態,這是固態實驗數據在不同樣品、不同批次之間具備可比性的基礎。
選型對照。
| 任務 | 夾具 | 理由 |
|---|---|---|
| 高頻換樣、循環測試 | 鎖緊圈模具 | 分段均勻卸壓,保護電解質片與 PEEK 內芯 |
| 壓製壓力需記錄的壓片 | 三點加壓模具 | 整合測壓款可選 |
| 阻抗歸屬到單一介面 | 固態三電極模具 | 內建參考電極 |
應用案例
| 來源 | 配置 | 觀測結果 |
|---|---|---|
| Bruce P G. Solid State Ionics, 1987, 25: 255–262. DOI: 10.1016/0167-2738(87)90189-5 | 固態電解質電導率的直流量測技術 | 離子阻擋條件下的直流極化方法,是電子電導率測定的標準方案,也是電導率量測中壓力與接觸紀律的來源 |
| Wang J, Bates J B. Solid State Ionics, 1986, 18–19: 224–228. DOI: 10.1016/0167-2738(86)90116-5 | 固態電解質與阻擋金屬電極的介面阻抗模型 | 固固介面阻抗的解析模型,是固態譜圖中介面弧解讀的理論參照 |
結語
從壓片、循環到分段卸壓,全程對堆疊壓力與介面接觸保持顯式控制,為全固態電池量測建立了可重現的實驗條件。在此條件下獲得的電導率、阻抗譜與循環數據在不同樣品、不同批次之間具備可比性,可為研究固態體系中的介面演變、電導衰減與機械退化提供實驗依據。