
硫化物的优势与瓶颈
硫化物固态电解质有两条突出的实用优势。其一,室温离子电导率在主要电解质体系里最高:Li10GeP2S12 类材料在 25 °C 可达 10 mS/cm 量级(Kato 等,Nat. Energy, 2016, 1: 16030)。其二,硫银锗矿型 Li6PS5X 粉末在实验室压机压力下即可冷压致密,压片无需高温烧结。这两条决定了硫化物在全固态电池文献中的主导地位。
但这两条优势并不自动延续到循环测试里。从已发表的电池数据看,随存放、循环或压片质量下降而增长的电阻,几乎都能追溯到某处界面,正极与电解质、锂负极与电解质、坯体内部的晶界,或者电解质与空气水分的反应。本文把这四个位置拆开,说明各自的机理,并列出实验室实际能控制的部分。
正极一侧的界面问题
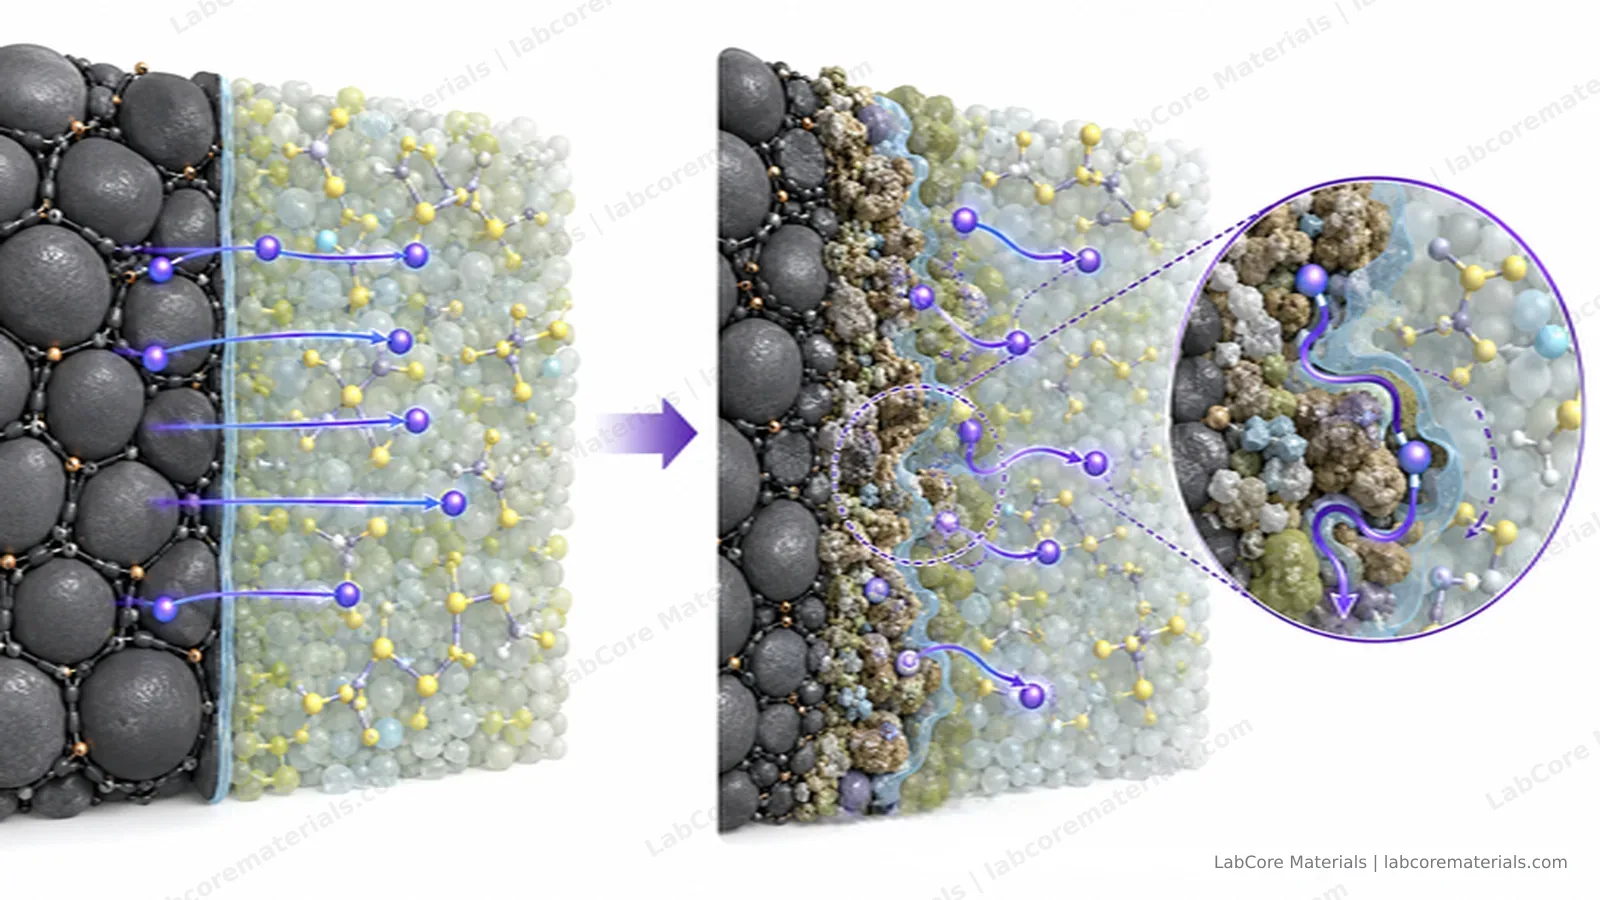
未包覆的氧化物正极颗粒与硫化物接触后,接触点上同时开始两个过程。
第一个过程是静电性的。氧化物与硫化物的锂化学势不同,Li+ 在边界两侧重新分布,直到电化学电位拉平。结果是在电解质一侧形成一层锂贫化区,即空间电荷层。它不涉及任何化学反应,却已经贡献了阻抗。针对 LiCoO2/Li6PS5Cl 接触面的第一性原理计算给出了这一贫化层的厚度量级及其对界面电阻的贡献(Haruyama 等,Chem. Mater., 2014, 26: 4248–4255)。
第二个过程是化学副反应。硫化物电解质对高压氧化物正极在热力学上不稳定:接触面上硫化物被氧化,产物导电性差,界面电阻随时间和电压持续上升。
两类问题指向同一个对策:在正极颗粒表面引入包覆层。LiCoO2 表面沉积一层薄 LiNbO3,即可抑制界面副反应并显著降低冷压全固态电池的界面电阻(Ohta 等,Electrochem. Commun., 2007, 9: 1486–1490)。沿着这条路线,LiNbO3 包覆的 LiCoO2 搭配 LGPS 类电解质,做出了室温功率特性接近液态电解液体系的全固态电池(Kato 等,Nat. Energy, 2016, 1: 16030)。包覆厚度的选取原则见本站此前那篇涂层研究解读。
负极一侧的界面问题
到了金属锂这一侧,问题方向反过来:硫化物在接触面上被还原而不是被氧化,还原产物构成一层膜,这层膜的形貌决定了锂能否均匀沉积。冷压后的固固接触总会有空隙,电流被集中到少数接触点上,锂恰好从这些点上开始沉积。
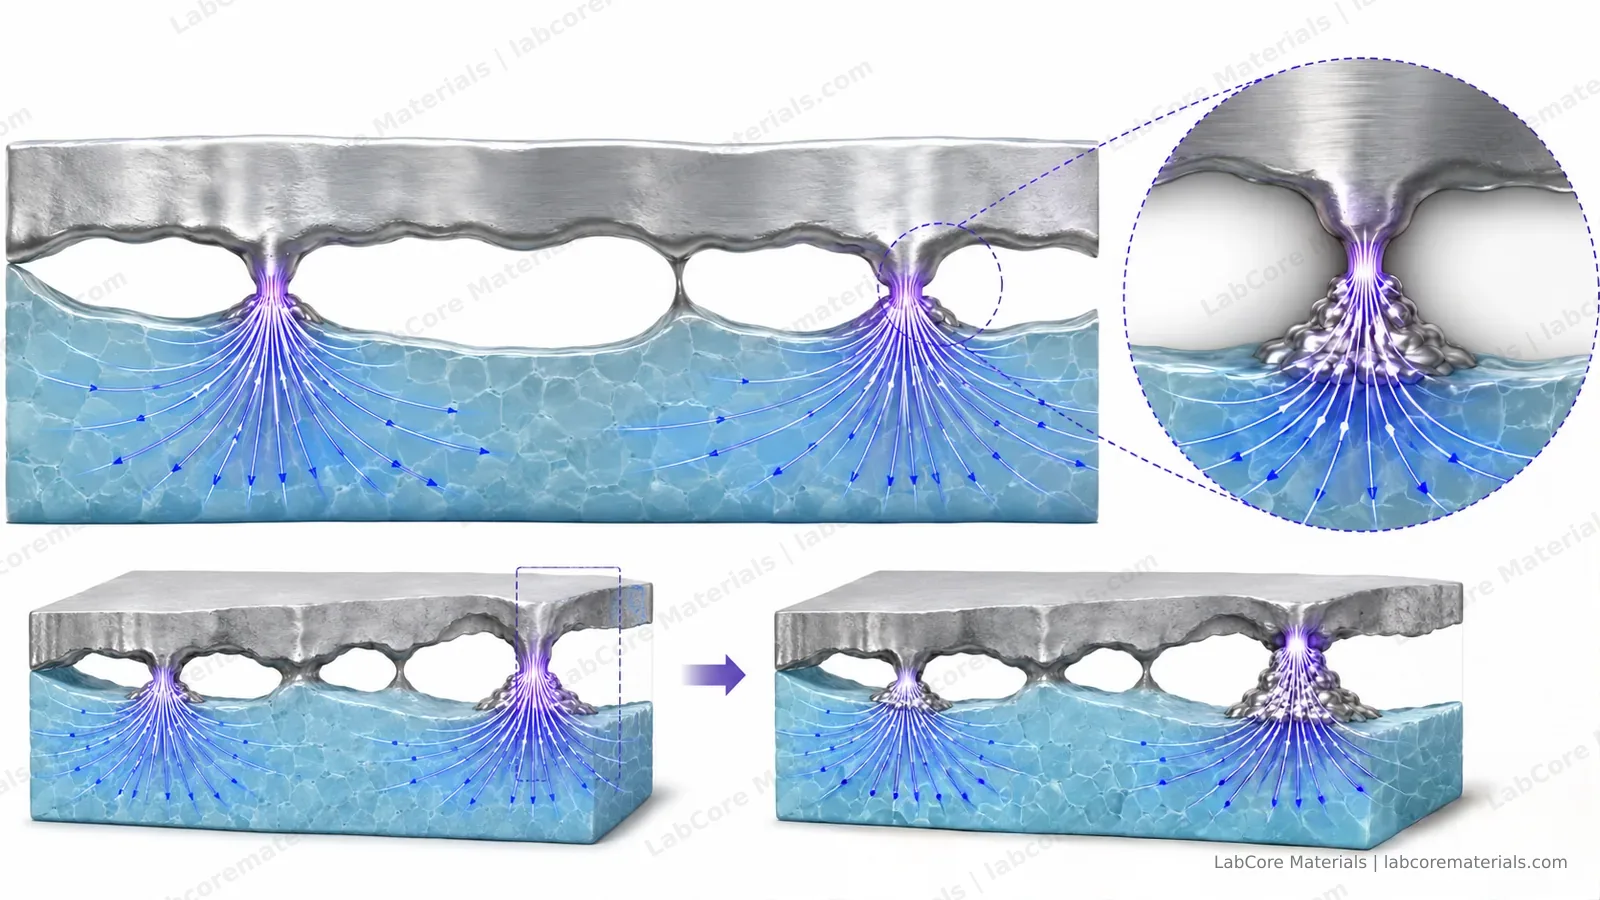
沉积物向空隙里生长,有效接触面积缩小,局部电流密度进一步升高,这个正反馈的终点通常是枝晶穿透或内部短路。文献综述把界面不稳定与枝晶生长列为硫化物电池实用化的核心障碍,与加工制造约束并列(Kerman 等,J. Electrochem. Soc., 2017, 164: A1731–A1744)。
实验室通常用合金负极来缓解这个问题。以 Li–In 或 Li–Al 合金替代金属锂:合金在堆压下发生塑性变形,贴合电解质表面,锂在更低的极化下沉积。代价是电池电压下降,因此合金负极得到的数据不能直接套用到金属锂电池上。
空气与水分的限制
硫化物电解质遇水汽会水解并释放 H2S(有毒气体),水解同时破坏电解质本身的结构。这是硫化物实验与液态电解液实验之间最严格的一条操作边界:称量、转移、压片和装模全部在惰性气氛手套箱内完成,即使在箱内也要控制暴露时间。
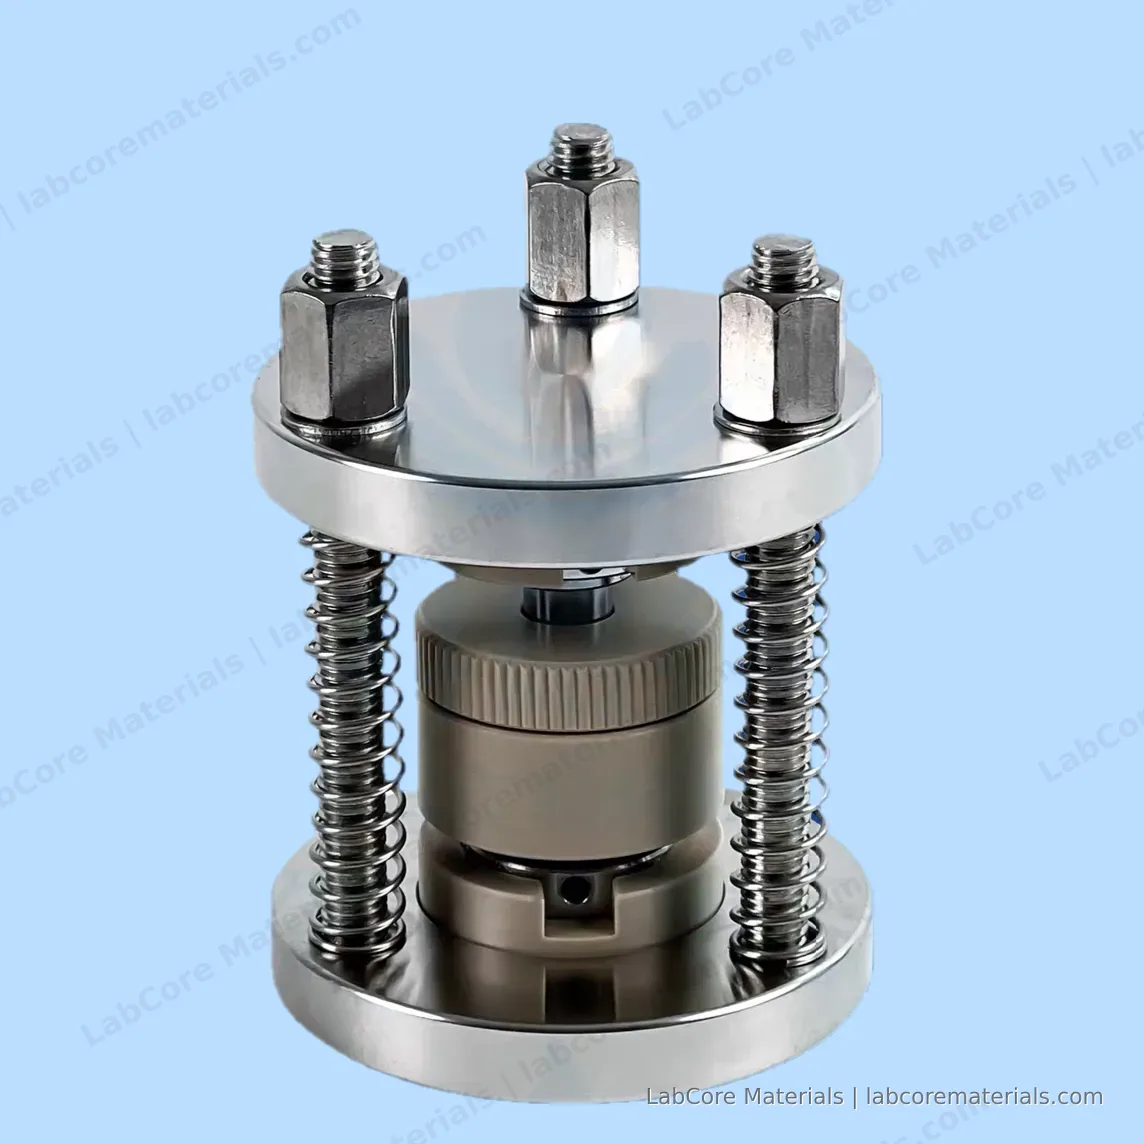
这条约束直接决定了器材选择。凡是接触粉末的部件(模具、压杆、药匙、压机平台)都必须能在手套箱环境长期服役,不释放气体也不被腐蚀,这也是硫化物压片优先选用 PEEK 与陶瓷模体的原因。钢制部件可以用,但每次进箱前要清洁并干燥,避免把表面水分带进箱内。本站的固态电池测试模具即按这一要求设计:内胆为氧化锆陶瓷,对硫化物及痕量 H2S 呈化学惰性,不向样品引入金属污染;顶杆为 440C 不锈钢,强度与耐蚀性兼顾,进箱前清洁干燥即可长期使用。
固固接触与堆压
没有液体润湿颗粒,冷压坯体内的离子传输完全取决于压片密度。组分决定上限:Ge 取代的硫银锗矿 Li6+xP1−xGexS5Cl 通过调节晶格极化性把室温电导率提到 10 mS/cm 以上(Kraft 等,J. Am. Chem. Soc., 2018, 140: 16330–16339),而一颗实际压片能保住多少上限,由压片这一步决定。
压力相关的三类现象反复出现:
| 条件 | 对电池的影响 | 实验上的表现 |
|---|---|---|
| 压片压力不足 | 颗粒接触差,体相电阻高 | 第一次测阻抗时高频截距就已经偏高 |
| 循环中堆压过低 | 空隙张开,接触逐渐变差 | 前几十圈阻抗持续增长 |
| 堆压过高 | 脆性电解质开裂,或锂找到穿透通道 | 突然短路,或某一高压步骤后容量骤降 |
实验室层面的结论是把堆压当作必须写进报告的实验变量,而不是顺带参数,同一颗压片在不同堆压下测得的数据,不能视为同一个实验。
硫化物粉末的冷压压力通常落在 100–500 MPa。以 φ10 mm 工作腔折算,本站单点加压固态电池模具与三点加压固态电池模具在额定 5 T 下对应约 620 MPa,锁紧圈固态电池模具在 4 T 下对应 500 MPa,覆盖常用冷压区间并留有余量。
实验室操作与数据判读要点
一套可复现的硫化物测试流程至少覆盖四点:
- 环境:称量、压片、装配都在惰性气氛手套箱内进行;手套箱有露点显示的就记录下来。
- 几何与压力:报告模腔直径、压片压力、坯体厚度和循环时施加的堆压。模具类型如何固定这些参数,见本站固态模具系列文章。
- 基准数据:装配全电池之前,先用不锈钢阻塞电极单独测电解质坯体的阻抗,这一步把体相与晶界电阻和后来叠加的界面贡献分开。
- 阻抗判读:全电池阻抗谱里,高频截距对应体相传输,中频半圆对应界面。第 n 圈与第 n+20 圈之间中频半圆增长,就是界面退化的标准信号。
界面数据的用途
把界面问题理清楚之后,阻抗数据才能变成可执行的判断:
- 归因失效。容量掉了的电池,光看容量曲线说不清原因。中频半圆增长而高频截距不动,失效在界面(查包覆、堆压或电解质批次;高频截距本身上升,退化在体相)查压片质量或水分暴露。
- 比较工艺。固定压力和温度下提取的界面电阻,是比较两种正极包覆、两档堆压设置的唯一公平基准,也是与文献数据横向对比的入口。
- 判断改动方向。同一批次不同压片之间体相电阻波动,先怀疑压片;不同批次之间波动,先怀疑粉末。这个区分通常在拿到任何循环数据之前就能做出来。
延伸阅读
- 硫化物电池涂层厚度阈值:2026 界面涂层研究解读
- 固态实验如何选压片模具:固态电池模具选型指南
- 高堆压下的开裂失效:裂纹扩展研究解读
- 分离单个电极电位的方法:三电极测试文章