
固态电池的最后一公里:界面稳定性问题
硫化物固态电解质已经解决了离子电导率问题——Li₆PS₅Cl在室温下的电导率达到12 mS/cm,与液态电解质持平,比所有氧化物竞争对手高出一个数量级。高镍正极将能量密度推向400 Wh/kg以上。锂金属负极消除了嵌入反应的容量损失。从纸面数据看,硫化物基全固态电池(ASSB)本应在两年前就装车上市。
但它们没有。瓶颈不在体相电导率,而在正极活性材料与硫化物电解质之间那层埋藏的界面——一个纳米尺度的反应区,电化学势在这里遭遇化学不稳定性。在4.3 V vs Li/Li⁺的电压下,硫化物被氧化。阻抗攀升。容量在200圈内衰减。再多的体相优化都无法修复界面问题。
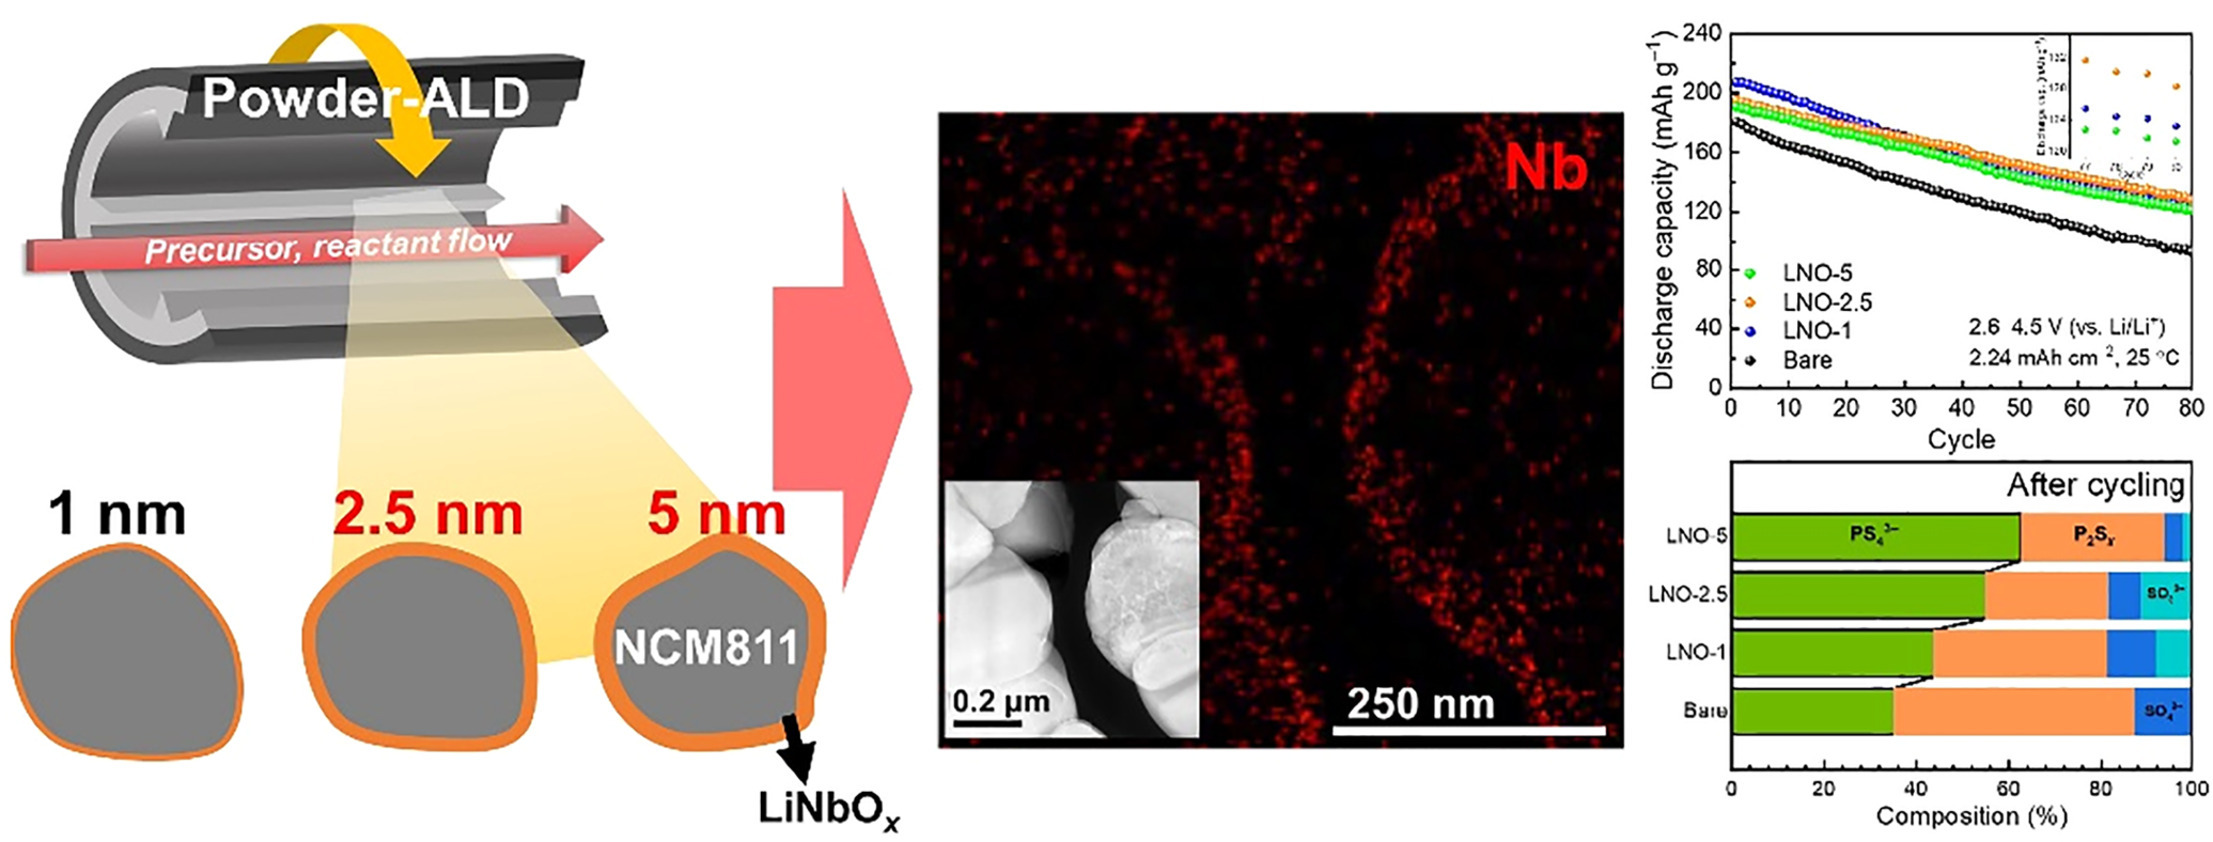
给正极颗粒表面涂一层保护层是显而易见的解决方案。金属氧化物涂层(LiNbO₃、Li₂ZrO₃、Al₂O₃)从2018年就开始尝试。但一个问题始终缺乏定量的精确答案:涂层能薄到什么程度,才不会失效?
2026年5月,汉阳大学(Hanyang University)的研究人员给出了答案:2.5纳米。低于这个厚度,循环寿命崩塌。高于它,你能获得500+圈的稳定循环,阻抗增长极小。这不是一个渐进式的发现——它是一个设计约束,适用于每一种针对硫化物固态电池的涂层工艺,从原子层沉积(ALD)实验室到中试规模的喷涂产线。
本文将拆解这个2.5nm阈值,并结合负极侧的互补性突破(来自Nature Communications的Li-In-S复合箔研究),解释三电极固态电池测试如何以两电极电池无法做到的方式验证这些界面工程策略。
2.5nm阈值:汉阳大学的系统性研究
他们测量了什么
汉阳团队制备了NMC811(LiNi₀.₈Mn₀.₁Co₀.₁O₂)正极复合材料,使用Li₆PS₅Cl固态电解质,并用原子层沉积在活性材料颗粒表面涂覆LiNbO₃。他们将涂层厚度从0.5 nm变化到10 nm,以0.5 nm为步长,在370 MPa堆压下组装了片状电池,使用锂金属作为负极。
每个电池经历:
- **电化学阻抗谱(EIS)**测试,25°C,0.1 Hz至1 MHz
- 恒流循环测试,C/3倍率(充电至4.3 V,放电至2.5 V)
- 三电极阻抗解卷积,分离正极和负极各自的阻抗贡献
三电极设置将锂参比丝放置在电解质片的中间平面,实现正极和负极阻抗的独立测量。
2.5nm的悬崖效应
涂层厚度<2.5 nm的电池:
- 初始正极界面阻抗:35–42 Ω·cm²
- 100圈后:阻抗攀升至140–180 Ω·cm²
- 200圈时的容量保持率:62–71%
- 失效模式:正极/电解质界面持续生长介面层,事后TEM显示为15–25 nm的混合导电层
涂层厚度≥2.5 nm的电池:
- 初始正极界面阻抗:28–33 Ω·cm²(略低于薄涂层)
- 100圈后:阻抗仅上升至46–52 Ω·cm²
- 200圈时的容量保持率:88–91%
- 500圈时:78–82%保持率,阻抗稳定在~65 Ω·cm²
- 事后TEM:在原始的2.5 nm LiNbO₃层之外未检测到介面层
**这个阈值非常陡峭。**2.0 nm涂层在200圈时给你68%的容量保持率。2.5 nm涂层给你89%。边缘性能和实用性能之间的差距只有半个纳米。
为什么是2.5nm?
LiNbO₃涂层必须同时满足三个要求:
- 电子绝缘——阻断电子从正极转移到硫化物电解质
- 离子传导——允许Li⁺通过(在2.5 nm厚度下绝对电阻可以忽略)
- 完整的表面覆盖——消除针孔(在2.5 nm时,覆盖率超过98%)
负极侧:Li-In-S复合箔
一篇发表在Nature Communications(2026)的论文用Li-In-S复合箔解决了锂金属负极不稳定性问题——一种三元合金,作为20 µm中间层沉积。
工作原理
铟与锂合金化形成Li₃In,产生:
- 内建电场:0.5 V电位阶跃,平滑电流密度,抑制枝晶成核
- 硫捕获:形成In₂S₃混合导体,取代阻性的Li₂S层
性能数据
对称电池(Li-In-S中间层):
- 第1圈过电位:28 mV
- 第500圈过电位:35 mV
- 1200小时内未观察到短路
带Li-In-S负极的NMC811全电池:
- 300圈容量:162 mAh/g(89%保持率)
- 600圈容量:142 mAh/g(78%保持率)
三电极跟踪显示,Li-In-S负极在300圈后仅贡献12–18 Ω·cm²,而裸锂为85–110 Ω·cm²。
如何验证界面工程:固态电池中的三电极测试
两项研究都依赖三电极EIS来解卷积正极和负极的贡献。没有这种技术,你测量总电池阻抗但无法确定哪个电极失效。
实现方式
在冷压Li₆PS₅Cl片时,将锂参比丝放置在中间平面,一端通过侧孔伸出。恒电位仪同时记录正极vs参比和负极vs参比的阻抗。
质量检查: Z_总 ≈ Z_正极 + Z_负极(误差在2–5%以内)
实际案例
考虑一个Li | Li₆PS₅Cl | NMC811电池在60°C下循环100次。
两电极EIS: 总R_界面 = 265 Ω·cm²(无法拆分)
三电极EIS:
- 正极界面:51 Ω·cm²
- 负极界面:214 Ω·cm²
结果: 81%的界面损失在负极。任何正极涂层优化几乎完全无关紧要——正确的干预点在负极侧。
何时使用三电极模具
- 诊断无法解释的容量衰减
- 开发新电解质
- 优化充电协议
- 写论文,审稿人会问"哪个电极?"
**LabCore的三电极固态电池模具(MOL1D100A)**特点:
- 参比丝引出的侧孔,定位在中间平面高度
- PEEK芯体(200°C稳定,电绝缘)
- 模具钢柱塞,额定5吨堆压力
- 模块化设计:更换柱塞直径可适配φ8、φ10、φ13、φ16 mm腔体
对于频繁调整压力的实验,**锁紧圈模具(labcore-solid-state-mold-locking-ring)**提供快速卸压,无需完全拆卸。压力重复性:±5 MPa。
展望:从2.5nm到生产线
2.5 nm涂层阈值和Li-In-S中间层是进入中试规模开发的设计约束。
成本现实:研究规模下2.5 nm ALD LiNbO₃成本约$0.15/m²。60 kWh电池包增加$18电池成本——边际成本,但ALD通量成为瓶颈。丰田中试线使用空间ALD进行正极涂覆。
空气稳定性仍未解决:Li₆PS₅Cl与水分在几秒内反应。扩展需要干燥室制造或替代电解质(Li₆PS₅Cl₀.₅Br₀.₅显示10倍更好的耐湿性)。
汽车时间线:
- 2026(当前):丰田、三星SDI、QuantumScape运营1–10 MWh/年中试线。良率:60–75%
- 2027目标:100 MWh/年预生产。成本:$150/kWh。循环寿命:C/2倍率下1000圈
- 2029目标:GWh级生产。成本:$100/kWh。能量密度:420–450 Wh/kg
2.5 nm结果给涂层工程师一个明确的设计目标。替代化学可能改变最优值,但对于Li₆PS₅Cl电池上的LiNbO₃涂覆NMC811,2.5 nm是你的底线。
延伸阅读
参考文献:
- 汉阳大学(2026)。"确定2.5纳米为延长电动汽车固态电池寿命的最小有效涂层厚度。"PR Newswire,2026年5月。
- Li-In-S复合箔研究(2026)。"Li-In-S复合箔内建电场稳定Li/Li₆PS₅Cl界面实现长寿命全固态电池。"Nature Communications。
- 高镍NCM聚合物涂层(2025)。"锂化聚合物涂层用于Li₆PS₅Cl基固态电池与高镍NCM的界面稳定化。"Journal of Materials Chemistry A。
- 阿贡国家实验室(2026)。"从计算到涂层:阿贡加速固态电池材料搜索。"