
軟包電池沒有剛性外殼。圓柱與方形電池依靠鋼殼或鋁殼維持機械完整性;在軟包電池中,此一功能由鋁塑膜與封邊承擔,同時膜系還需保持撓性。封裝類材料因此具有雙重屬性:每一項既是功能材料,也是結構件。樣機階段的失效多數始於封裝材料,而非電極體系本身。
三句話結論
- 鋁塑膜的三層結構(ONY / 鋁箔 / CPP)各自承擔一項功能,厚度選擇是成型性、阻水性與剛性的折衷。
- 極耳是配對件,正極用鋁、負極用鎳,絕緣區必須落在封邊寬度以內,否則極耳區會成為腐蝕起點。
- 樣機軟包的失效集中在三個介面:封邊強度衰減、化成產氣、可逆膨脹轉化為機械應力。
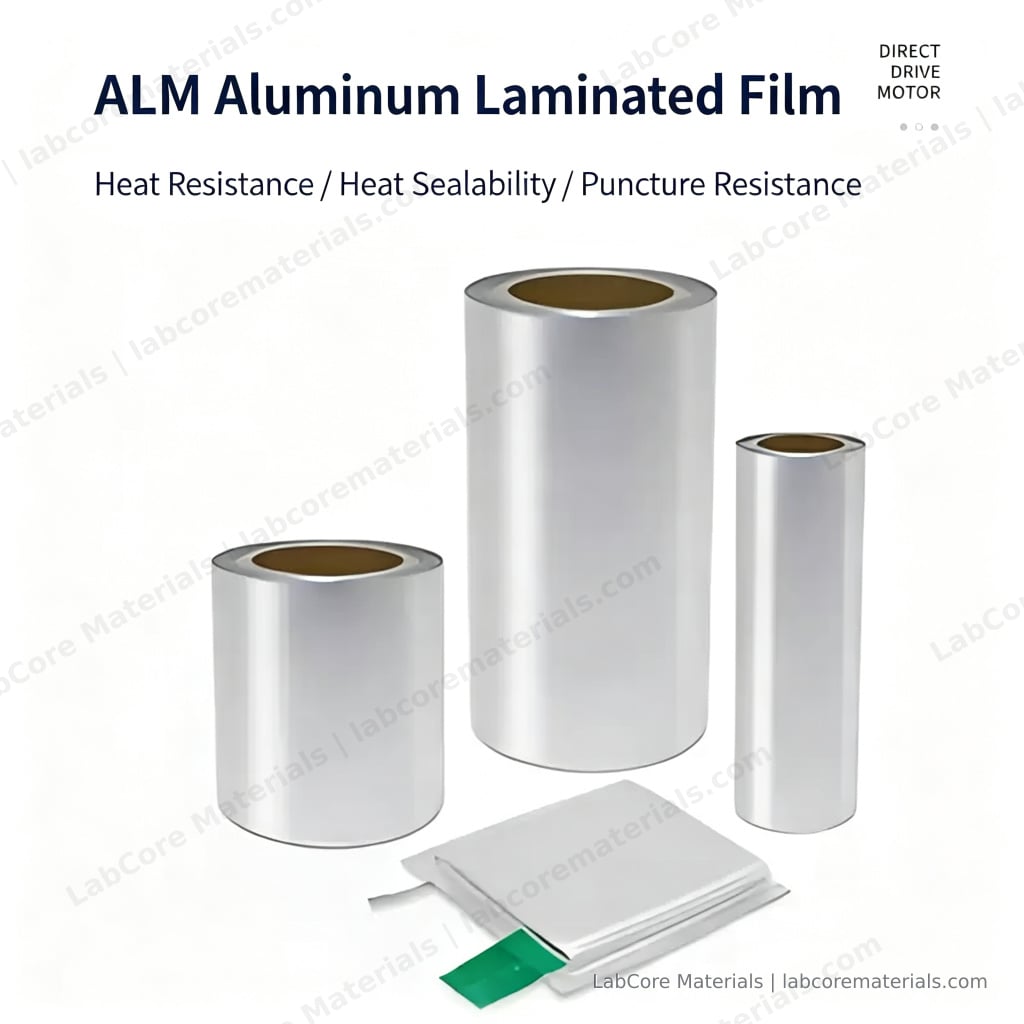
本站在售兩種鋁塑膜的關鍵參數
| 參數 | 鋁塑膜(片材) | 鋁塑膜(捲材) |
|---|---|---|
| 總厚度 | 113 μm | 76–153 μm(依等級) |
| 結構 | ONY / 鋁箔 / CPP,三層 | 電池級三層複合 |
| 外層 ONY | 25 μm | — |
| 鋁箔 | 40 μm | — |
| 規格 | 200 × 100 mm 片材 | 捲材,依需裁切 |
| 典型用途 | 小型樣機電芯、一次性搭建 | 中試線、可再現的深沖坑型 |
材料清單
一套完整的軟包電池,按功能分組需要以下材料:
- 電化學部分: 正極片或塗佈母材、負極片、隔離膜、電解液。這部分的選擇邏輯與任何鋰離子電池相同;軟包特有的約束在封裝一側。
- 封裝部分: 鋁塑膜,沖坑(深沖成型)或平袋兩種形態。
- 集流部分: 配對極耳,正極鋁、負極鎳(部分設計用鋁或鍍銅)。
- 封口與絕緣: 極耳區封口膠帶、聚醯亞胺或 PET 絕緣區,以及有明確溫度、壓力、時間的封口製程。
下文討論軟包特有的三項:鋁塑膜、極耳,以及樣機最容易失效的三個介面。
鋁塑膜:三層結構與各層功能
標準鋁塑膜為三層複合結構。外層 ONY(尼龍)提供耐磨性,維持薄膜在搬運與成型過程中的尺寸穩定;中間的鋁箔是主要阻障層,阻隔水氣與氧氣,膜的整體剛性也主要由該層決定;內層 CPP(流延聚丙烯)為封口面,熱封時熔化並與自身融合,封邊的形成依賴該層。
厚度選擇取決於電芯的成型製程與使用條件。薄膜(約 76–88 μm)可沖製更深的坑、轉彎半徑更小、惰性質量更低,但阻障性能與搬運強度相應下降;厚膜(最高 153 μm)對水氣與機械損傷的防護較佳,但成型阻力大,深沖時坑角容易出現皺摺與應力白化。若設計要求薄膜摺疊,總厚度同時決定最小彎折半徑。
沖坑的坑角半徑需要單獨考慮:成型坑的膜失效多數從坑角開始,該部位複合膜受到雙軸拉伸。相應措施有兩點:模具圓角取足夠大的半徑,以及選用額定沖深與設計匹配的膜。
極耳:配對件與絕緣區
極耳結構簡單,但在樣機失效中的占比偏高。要求有三:
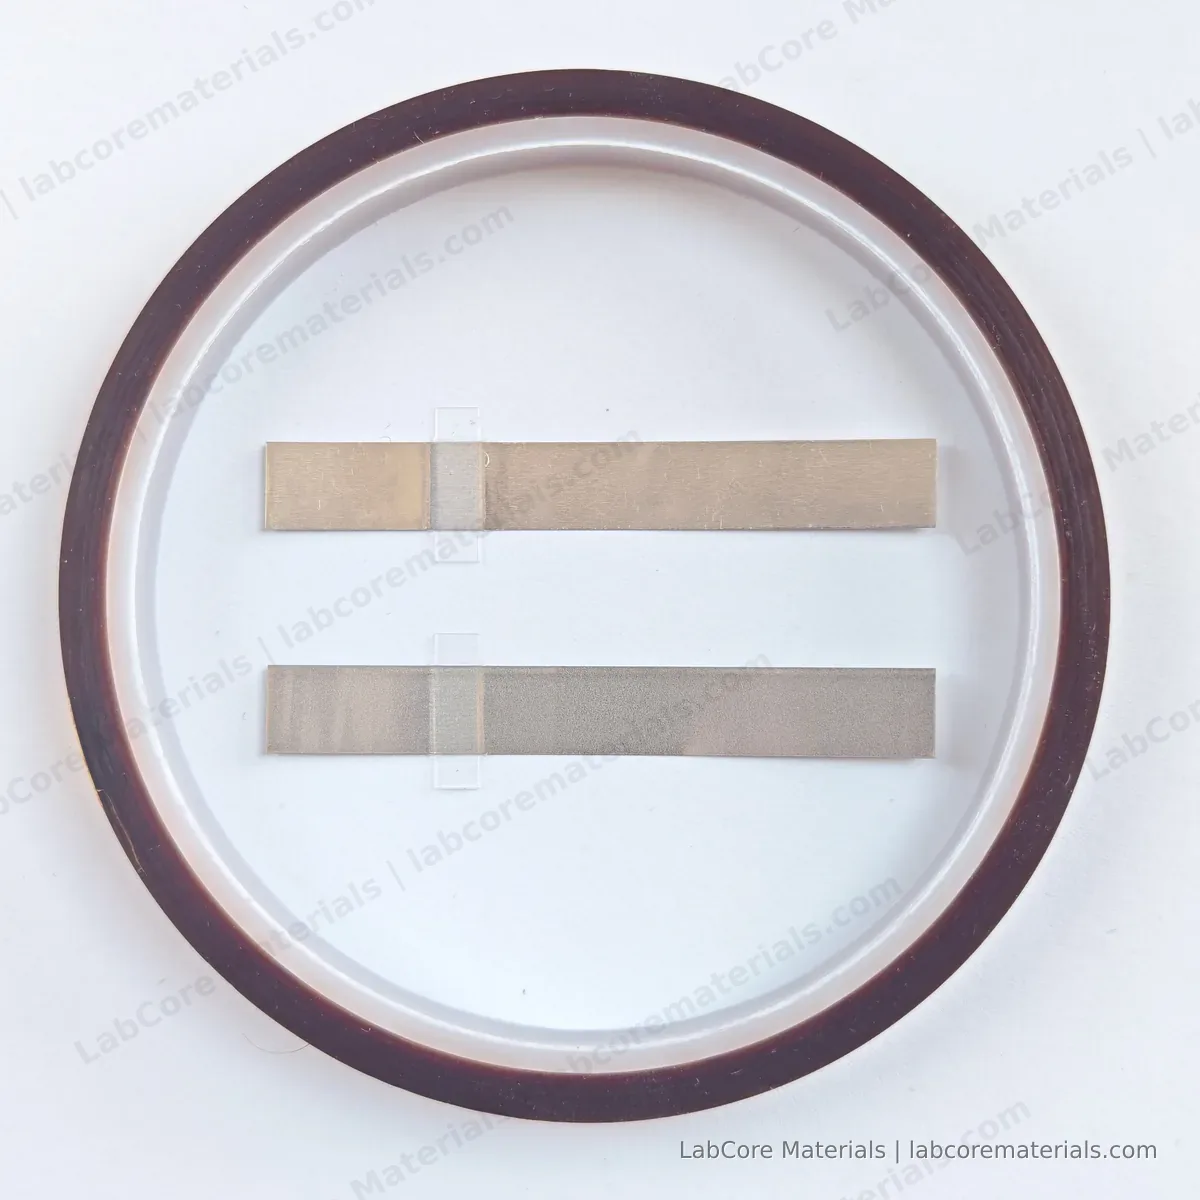
- 材質配對。 正極極耳用鋁,負極用鎳(大功率設計用鍍銅或鋁)。若配對錯誤,封口區形成反向電偶對,極耳從內部開始腐蝕。
- 寬度對電流。 極耳寬度決定過流截面。實驗室級 100–500 mAh 電芯常用 5 mm;8 mm 適合更高容量或快充樣機。
- 絕緣區對位。 極耳上的聚醯亞胺膠帶必須落在封邊寬度以內。極耳導電部分若伸進封口區,CPP 層無法乾淨融合,該位置即成為洩漏路徑。因此極耳與封口膠帶按配對供貨,膠帶寬度與極耳匹配。
樣機軟包的失效位置
封邊強度會衰減。 封邊強度並非常量。Zhang 等人(Engineering Failure Analysis, 2021)對循環中的軟包封邊做了線上強度測試並建模:膨脹帶來的機械應力、溫度循環與電解液暴露都會讓封邊強度隨壽命下降,而且下降在洩漏發生之前就能量測到。僅依初始強度設計封邊餘裕,屬於設計不足。
化成會產氣。 Stock 等人(J. Electrochem. Soc., 2023)在化成過程中以池內壓力量測對產氣與膨脹做了原位追蹤:產氣隨化成程序逐步演進,膨脹部分可逆,但會讓複合膜留下殘餘應力。化成程序若不計氣體體積,相當於假設封裝不承擔這部分機械負載。
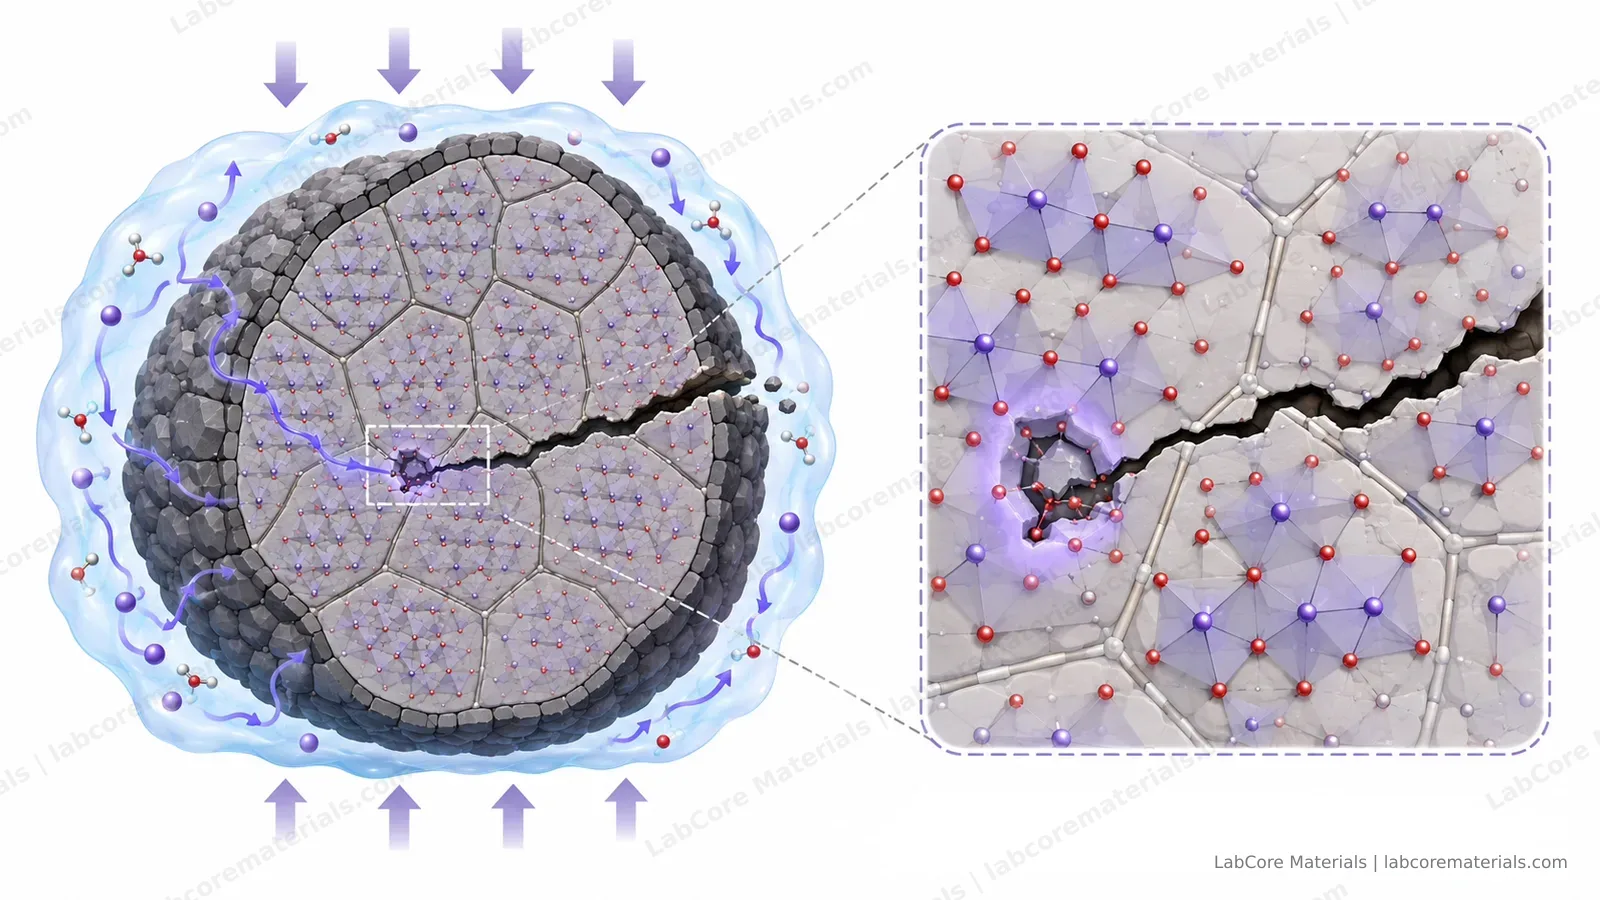
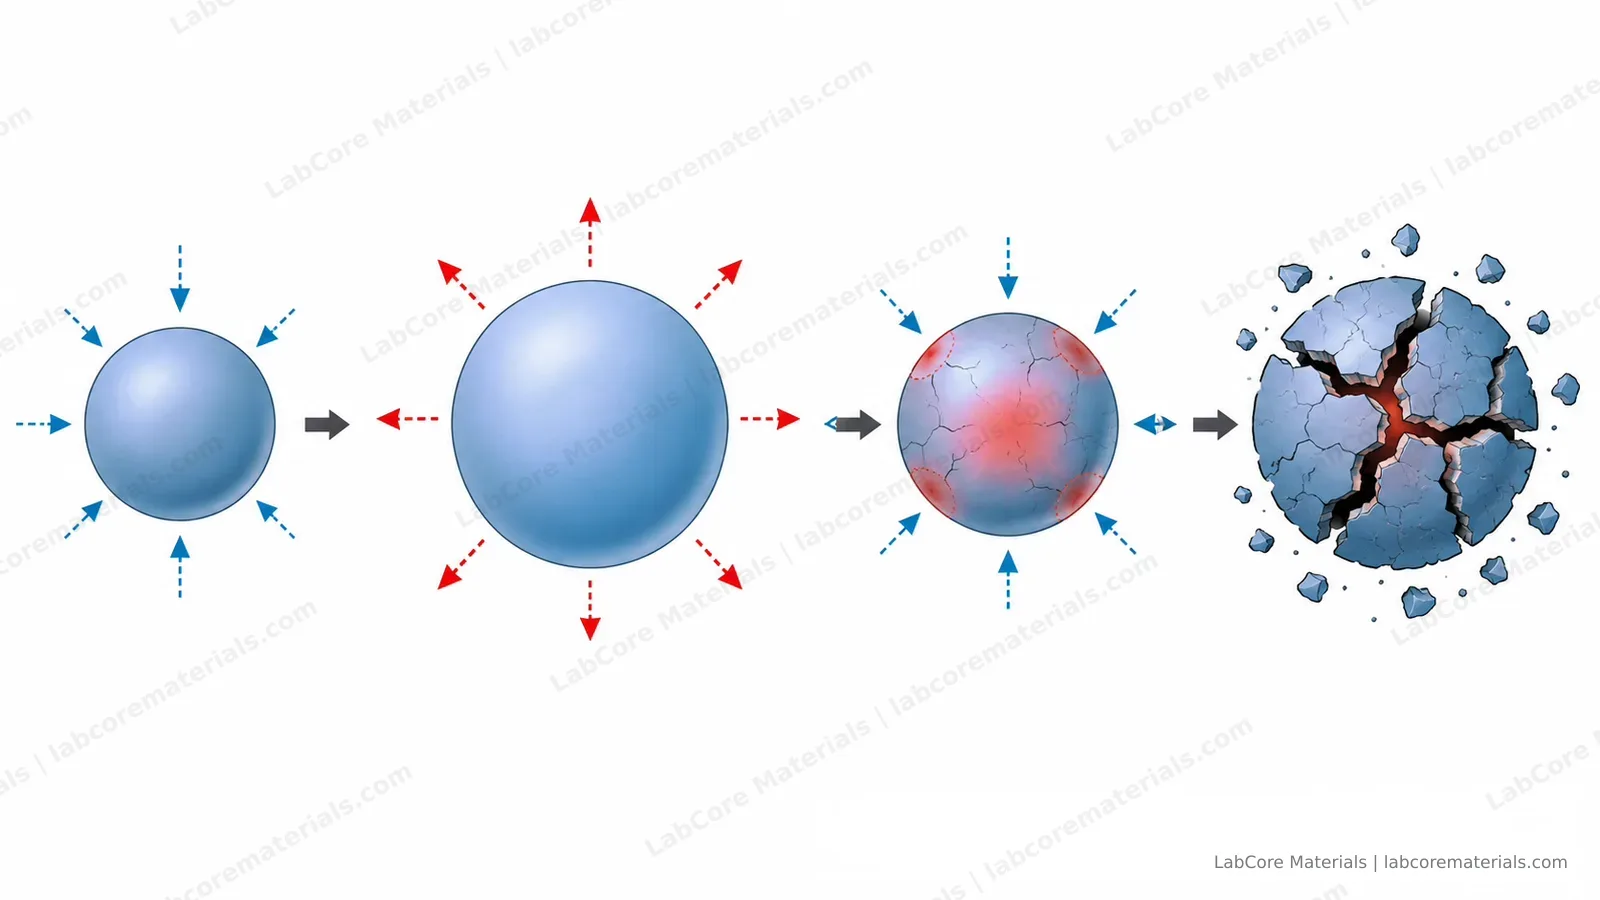
殘餘應力同樣在電極材料內部累積:化成與循環中,活性材料的體積變化在顆粒內部形成應力路徑。
膨脹會轉化為短路風險。 Höschele 與 Ellersdorfer(Batteries, 2023)把可逆膨脹放進軟包數值模型,用於預測局部應力集中到威脅隔離膜的位置。結論與實驗室拆解觀察一致:應力集中在坑邊與硬極耳附近,而非均勻分佈。
在顆粒尺度上,同一機制表現為體積變化誘導的應力開裂:膨脹產生應力,應力集中處萌生裂紋。
對於接近析鋰邊界的電芯,封裝材料還影響失效的觀測方式:Dutoit 等人(Chemistry of Materials, 2025)以原位 L 頻段 EPR 在大型鋁塑膜軟包電池裡偵測到金屬鋰的生長。該結果同時表明,選鋁塑膜時除阻障性能外,還需考慮量測相容性。
選型與製程要點
- 鋁塑膜:總厚度對沖深、坑角半徑對模具、封口面 CPP 無刮傷。
- 極耳:材質配對正確、寬度對目標電流、絕緣膠帶落在封邊寬度內、按配對供貨。
- 封口:溫度、壓力、時間按批記錄;每批首件過真空測漏再進化成。
- 化成:預估產氣體積,以夾具壓力吸收或直接量測;夾具留膨脹餘裕,不留零間隙。
應用案例
| 文獻 | 體系 | 建立了什麼 |
|---|---|---|
| Zhang W, Wei Y, Cheng M, Liu Y. Engineering Failure Analysis, 2021, 120: 105036. DOI: 10.1016/j.engfailanal.2020.105036 | 軟包封邊線上測試 | 封邊強度在循環中可量測地衰減,並給出應力與環境暴露到衰減的模型 |
| Stock S, Diller F, Böhm J, Hille L, et al. J. Electrochem. Soc., 2023, 170: 060539. DOI: 10.1149/1945-7111/acde0f | 化成過程池內壓力原位量測 | 產氣與膨脹隨化成程序逐步演進,部分可逆但留下殘餘應力 |
| Höschele P, Ellersdorfer C. Batteries, 2023, 9: 417. DOI: 10.3390/batteries9080417 | 含可逆膨脹的軟包數值模型 | 坑邊與極耳處的局部應力集中可用於預測短路風險位置 |
| Dutoit C, Malas C, Soleti R, Mirbel D, et al. Chemistry of Materials, 2025, 37: 9737–9744. DOI: 10.1021/acs.chemmater.5c01941 | 大型鋁塑膜軟包,原位 L 頻段 EPR | 在軟包形態下原位偵測到金屬鋰生長 |
結語
軟包電池的材料清單不長,但封裝類材料承擔了圓柱與方形電池中由金屬外殼完成的功能。鋁塑膜依沖深與坑角半徑選擇、極耳與絕緣區依寬度對位、封邊強度/化成產氣/膨脹作為可量測量而非假設對待,以上四項共同決定樣機軟包能否帶著完整封裝進入循環階段。所引文獻為封邊強度衰減、化成產氣原位定量與應力驅動失效定位提供了定量基準,可作為實驗室建立自身軟包材料規格與驗收標準的參照。
相關閱讀
- 鋰離子電池隔離膜選型指南:型號、厚度與高溫表現 — 軟包與扣式電池用的隔離膜型號,以及 60 °C 以上的行為差異
- 隔離膜厚度解析:20 µm、25 µm、38 µm 怎麼選 — 決定軟包電芯離子電阻的厚度選擇